

Что такое вентиль внутри: устройство, назначение и особенности конструкции
2026-11-07
- Вентиль внутри: устройство, принцип работы и ключевые элементы конструкции
- Детальный разбор внутренних компонентов
- Система герметизации и шток: защита от утечек
- Влияние качества обработки на функциональность вентиля
- Особенности конструкции для различных условий эксплуатации
- Роль производителя в обеспечении качества арматуры
- Распространенные ошибки при выборе и эксплуатации
- Заключение
Вентиль внутри: устройство, принцип работы и ключевые элементы конструкции
Запорная арматура является неотъемлемой частью любых трубопроводных систем, обеспечивая контроль над потоками жидкостей, газов и пара. Среди всего многообразия устройств вентили занимают особое место благодаря своей надежности, герметичности и способности работать в широком диапазоне давлений и температур. Понимание того, что находится внутри вентиля, критически важно не только для инженеров-проектировщиков и монтажников, но и для специалистов по техническому обслуживанию. Знание внутренней архитектуры позволяет правильно подбирать оборудование под конкретные условия эксплуатации, прогнозировать его ресурс и избегать аварийных ситуаций, связанных с гидроударами или разгерметизацией.
В данной статье мы подробно разберем внутреннее устройство запорного вентиля, рассмотрим назначение каждого конструктивного элемента, проанализируем особенности различных типов затворов и материалов, а также объясним, как качество прецизионной обработки деталей влияет на долговечность всей системы. Особое внимание будет уделено взаимосвязи между геометрией внутренних каналов, материалом уплотнений и гидравлическими характеристиками устройства.
Базовая архитектура запорного вентиля
В отличие от шаровых кранов или задвижек, вентиль (или клапан запорный) имеет специфическую конструкцию, определяющую его название и функциональность. Ключевая особенность заключается в том, что ось перемещения запирающего элемента расположена перпендикулярно оси потока рабочей среды. Это означает, что для открытия или закрытия прохода необходимо совершить возвратно-поступательное движение, часто с использованием резьбового соединения.
Если представить себе вентиль в разрезе, можно выделить несколько основных зон, каждая из которых выполняет строго определенную функцию:
- Корпус (Body): Несущий элемент, который формирует проточную часть и соединяется с трубопроводом. Внутри корпуса находятся седло и направляющие для штока.
- Седло (Seat): Уплотнительная поверхность, расположенная внутри корпуса, с которой контактирует затвор для перекрытия потока.
- Затвор или золотник (Disc/Plug): Подвижный элемент, который непосредственно перекрывает проходное сечение.
- Шток (Stem): Стержень, передающий усилие от привода (маховика или actuators) к затвору.
- Сальниковое уплотнение (Packing): Система герметизации места выхода штока из корпуса, предотвращающая утечки рабочей среды во внешнюю среду.
- Крышка (Bonnet): Верхняя часть корпуса, которая закрывает внутреннюю полость и служит опорой для сальникового узла и направляющих штока.
Именно взаимодействие этих компонентов определяет такие характеристики, как коэффициент местного сопротивления, класс герметичности и усилие, необходимое для управления вентилем. Ошибки в проектировании или изготовлении даже одного из этих элементов могут привести к быстрому износу всего устройства.
Детальный разбор внутренних компонентов
Чтобы глубоко понять, как работает вентиль, необходимо рассмотреть каждый внутренний элемент в отдельности, обращая внимание на материалы и требования к точности их изготовления.
Корпус и проточная часть
Корпус вентиля — это первый барьер на пути рабочей среды. Внутри него формируется канал, геометрия которого может варьироваться. Существуют три основные конфигурации внутренних каналов:
- Прямоточные вентили: Ось штока расположена под углом к оси потока (обычно 45 градусов). Внутри такой конструкции поток меняет направление плавно, что снижает гидравлическое сопротивление и риск образования зон застоя. Внутри прямоточного вентиля нет резких поворотов, что делает его предпочтительным для вязких сред или систем с высокими требованиями к пропускной способности.
- Проходные вентили (Globe valves): Наиболее распространенный тип. Внутри корпуса поток делает два поворота на 90 градусов, проходя через седло. Такая конструкция создает высокое местное сопротивление, но обеспечивает отличные регулирующие свойства и надежное перекрытие. Внутри проходного вентиля часто наблюдаются зоны турбулентности, которые могут вызывать эрозию материала при высоких скоростях потока.
- Угловые вентили: Входной и выходной патрубки расположены перпендикулярно друг другу. Внутри такая конструкция напоминает колено трубопровода. Они удобны для монтажа в углах систем и часто используются в качестве концевых элементов.
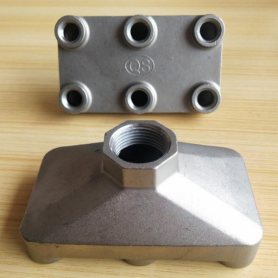
Материал корпуса выбирается исходя из агрессивности среды. Для воды и пара часто используют чугун или углеродистую сталь, для химических сред — нержавеющую сталь, бронзу или латунь. В прецизионном машиностроении, таком как практикуется в ООО «Ханчжоу Касунтэ Точное Машиностроение», качество литья и последующей механической обработки внутренних поверхностей корпуса имеет решающее значение. Шероховатость внутренних стенок влияет на скорость накопления отложений и коррозионную стойкость.
Седло и зона уплотнения
Седло — это «сердце» вентиля с точки зрения герметичности. Это кольцевая поверхность внутри корпуса, с которой плотно контактирует затвор в закрытом положении. Конструкция седла определяет класс герметичности по стандартам (например, ГОСТ или ISO).
Внутри вентиля седло может быть выполнено двумя способами:
- Интегральное седло: Является частью корпуса, выточенным или отлитым заодно с ним. Это решение дешевле, но при износе требует замены всего корпуса или сложной проточки.
- Вставное седло: Отдельная деталь, запрессованная или ввинченная в корпус. Такие седла часто изготавливают из более твердых или износостойких материалов (например, из нержавеющей стали или специальных сплавов), чем сам корпус. Это позволяет повысить ресурс вентиля и упрощает ремонт.
Геометрия седла должна быть идеально сопряжена с геометрией затвора. Даже микроскопические неровности, возникающие из-за низкого качества обработки, могут стать причиной протечек. Именно поэтому компании, специализирующиеся на прецизионной обработке, такие как Hangzhou Kasunte Precision Machining, уделяют особое внимание контролю качества этих сопрягаемых поверхностей. Использование современных станков с ЧПУ позволяет достигать высокой точности формы и чистоты поверхности, что критично для обеспечения нулевой утечки в критических применениях.
Затвор (Золотник): формы и функции
Затвор — это подвижный элемент, который непосредственно перекрывает поток. Внутри вентиля он перемещается вдоль оси штока. Форма затвора зависит от назначения устройства:
- Конусный затвор: Имеет форму усеченного конуса. Обеспечивает высокую герметичность за счет большой площади контакта и эффекта самозаклинивания при повышении давления. Часто используется в вентилях малого диаметра и для высоких давлений.
- Плоский (тарельчатый) затвор: Дисковая форма. Проще в изготовлении, но требует большей силы прижатия для обеспечения герметичности. Менее устойчив к гидроударам.
- Цилиндрический затвор: Используется в основном в регулирующих вентилях. Позволяет точно дозировать поток за счет изменения площади открытого сечения при подъеме.
- Игольчатый затвор: Имеет длинный конический носик. Предназначен для точного регулирования малых расходов жидкости или газа. Благодаря острой форме, он способен эффективно дробить поток, снижая риск кавитации на начальных этапах открытия.
Материал затвора должен быть совместим с материалом седла. Часто применяют пары «сталь-сталь» с различной твердостью или «сталь-бронза». В некоторых случаях на затвор наносят уплотнительные кольца из эластомерных материалов (PTFE, EPDM, NBR), что позволяет достичь абсолютной герметичности при низком усилии закрытия, но ограничивает температурный диапазон применения.
Система герметизации и шток: защита от утечек
Одной из самых уязвимых точек любого вентиля является место выхода штока из корпуса. Если внутри самого устройства герметичность обеспечивается плотным прилеганием затвора к седлу, то снаружи необходимо предотвратить выброс рабочей среды в атмосферу или помещение. Для этого внутри крышки (bonnet) располагается сальниковый узел.
Конструкция сальникового уплотнения
Типичный сальниковый узел внутри вентиля состоит из следующих элементов:
- Сальниковая камера: Полость внутри крышки, заполненная уплотнительным материалом.
- Уплотнительные кольца (набивка): Могут быть выполнены из графита, асбеста (устаревшее), PTFE или комбинированных материалов. Они обжимают шток, создавая барьер для среды.
- Сальниковая втулка (Follower): Деталь, которая передает давление от гайки на набивку, распределяя его равномерно по окружности штока.
- Сальниковая гайка: Внешний элемент, позволяющий регулировать степень обжатия набивки.
В современных высокотехнологичных вентилях все чаще применяются мембранные уплотнения или сильфонные конструкции, которые полностью исключают контакт штока с внешней средой, устраняя необходимость в сальниковой набивке. Однако в большинстве промышленных применений классическая сальниковая схема остается стандартом из-за своей ремонтопригодности.
Требования к штоку
Шток испытывает сложные нагрузки: растяжение/сжатие, кручение и трение. Внутри вентиля шток проходит через направляющие втулки, которые обеспечивают его соосность. Перекос штока приводит к неравномерному износу сальника и повреждению уплотнительных поверхностей затвора.
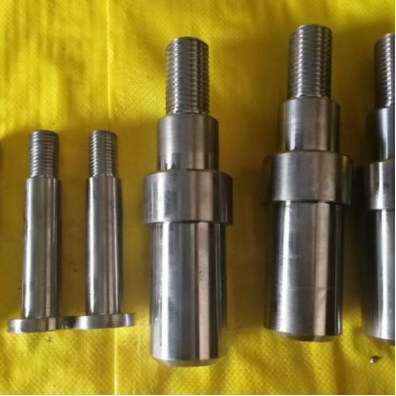
Поверхность штока, контактирующая с сальником, должна иметь очень низкую шероховатость (высокую чистоту обработки). Любые царапины или риски на штоке будут быстро разрушать мягкие уплотнительные материалы, приводя к утечкам. Поэтому производство штоков требует применения методов прецизионного шлифования и полирования. Компания ООО «Ханчжоу Касунтэ Точное Машиностроение», обладая парком современного оборудования для обработки металлов, обеспечивает выполнение таких жестких требований к качеству поверхности валов и штоков, что гарантирует долгий срок службы уплотнений и стабильность работы арматуры.
Влияние качества обработки на функциональность вентиля
Многие пользователи недооценивают роль производственных допусков и качества поверхности внутренних деталей вентиля. Однако именно эти параметры определяют, будет ли вентиль работать плавно, без заеданий и утечек, или же потребует постоянного обслуживания.
Точность сопряжений
Внутри вентиля существуют десятки сопрягаемых поверхностей: резьба штока и крышки, посадка седла в корпус, соединение затвора со штоком. Если эти детали изготовлены с нарушением допусков, возникают следующие проблемы:
- Перекос затвора: Приводит к одностороннему износу седла и невозможности достижения полной герметичности.
- Заедание штока: Из-за неправильной геометрии резьбы или направляющих усилие на маховике резко возрастает, что может привести к срыву резьбы или поломке привода.
- Вибрация и шум: Неплотные посадки внутренних деталей вызывают их биение под воздействием потока, что ускоряет усталостное разрушение металла.
Прецизионная механическая обработка позволяет минимизировать эти риски. Использование станков с числовым программным управлением (ЧПУ) обеспечивает повторяемость размеров с точностью до микрон. Это особенно важно при серийном производстве, когда каждая деталь должна быть взаимозаменяемой.
Качество поверхности и коррозионная стойкость
Шероховатость внутренних поверхностей напрямую влияет на склонность вентиля к загрязнению и коррозии. Гладкая поверхность меньше подвержена адгезии частиц грязи, солей и продуктов коррозии. Вентиля с высококачественной внутренней обработкой дольше сохраняют свои пропускные характеристики и требуют менее частой промывки или обслуживания.
Кроме того, качественная обработка удаляет поверхностные дефекты литья или штамповки, которые могут стать очагами питтинговой коррозии. В агрессивных средах (химическая промышленность, морская вода) это критически важно для безопасности эксплуатации.
Особенности конструкции для различных условий эксплуатации
Не существует универсального вентиля, подходящего для всех задач. Внутренняя конструкция адаптируется под конкретные условия:
Высокие давления и температуры
Для работы в таких условиях внутри вентиля используются усиленные конструкции. Корпуса имеют большую толщину стенок, седла выполняются из жаропрочных сплавов, а затворы часто имеют коническую форму с углом, обеспечивающим самогерметизацию под давлением. Сальниковые узлы дополняются термокомпенсирующими элементами, так как разные материалы расширяются при нагреве по-разному.
Агрессивные химические среды
Здесь ключевую роль играет материал внутренних частей. Часто применяется нержавеющая сталь марок 316L, титан, хастеллой или футеровка корпуса полимерами (PTFE, PFA). Внутри такого вентиля все металлические части, контактирующие со средой, должны быть химически инертны. Особое внимание уделяется отсутствию зазоров между деталями, где может застаиваться агрессивная жидкость.
Регулирующие вентили
В отличие от простых запорных вентилей, регулирующие модели имеют внутри сложную геометрию затвора и седла (профилированную), которая обеспечивает линейную или равнопроцентную характеристику расхода. Внутри таких вентилей часто устанавливаются клеточные направляющие (cage), которые стабилизируют затвор и гасят энергию потока, снижая шум и вибрацию.
Роль производителя в обеспечении качества арматуры
Надежность вентиля закладывается на этапе проектирования и реализуется в процессе производства. Выбор поставщика компонентов или готовой арматуры должен основываться на оценке его технологических возможностей. Современное производство запорной арматуры требует интеграции инженерной экспертизы, строгого контроля качества и использования передового оборудования.
Компания ООО «Ханчжоу Касунтэ Точное Машиностроение» (Hangzhou Kasunte Precision Machining Co., Ltd.) демонстрирует подход, ориентированный на создание высококачественных компонентов для сложных технических систем. Расположенная в промышленной зоне Фэнду города Ханчжоу, компания с 2016 года специализируется на прецизионной механической обработке, что напрямую связано с производством критически важных деталей для трубопроводной арматуры, включая корпуса, штоки, седла и другие внутренние элементы вентилей.
Производственная база предприятия площадью 3200 квадратных метров оснащена современным оборудованием, позволяющим выполнять операции высокой сложности. Наличие в штате квалифицированных инженеров-технологов и специалистов отдела контроля качества обеспечивает многоступенчатую проверку продукции. Каждая деталь, будь то корпус из медного сплава или стальной шток, проходит контроль на соответствие чертежам и стандартам. Сертификация по стандарту ISO подтверждает способность компании стабильно выпускать продукцию с заданными параметрами точности.
Опыт сотрудничества с такими мировыми лидерами, как Tsubaki и Panasonic, свидетельствует о том, что продукция компании соответствует высоким международным требованиям к качеству и надежности. Это особенно важно для производителей запорной арматуры, которые ищут надежных партнеров для поставки прецизионных компонентов. Интеграция в цепочки поставок ключевых отраслей, от машиностроения до экотехнологий, позволяет ООО «Ханчжоу Касунтэ» понимать специфические потребности рынка и предлагать решения, которые повышают общую эффективность конечных изделий.
Распространенные ошибки при выборе и эксплуатации
Даже самый качественно изготовленный вентиль может выйти из строя prematurely, если он неправильно выбран или эксплуатируется с нарушениями. Вот несколько типичных проблем, связанных с внутренним устройством:
- Использование запорного вентиля для дросселирования: Частично открытый запорный вентиль подвергается сильной эрозии седла и затвора из-за высокой скорости потока в узкой щели. Для регулирования расхода следует использовать специальные регулирующие вентили или игольчатые клапаны.
- Превышение усилия закрытия: Попытка закрыть вентиль с чрезмерным усилием может привести к деформации штока, срыву резьбы или вдавливанию затвора в седло, что необратимо повредит уплотнительные поверхности.
- Игнорирование направления потока: Многие вентили имеют строгое направление потока (указано стрелкой на корпусе). Установка против потока может привести к срыву затвора со штока или невозможности полного закрытия.
- Отсутствие обслуживания сальника: Регулярная подтяжка сальниковой гайки или замена набивки предотвращает утечки. Игнорирование небольших подтеканий приводит к вымыванию уплотнительного материала и серьезным авариям.
Заключение
Понимание того, что находится внутри вентиля, является ключом к грамотной эксплуатации и обслуживанию трубопроводных систем. Внутренняя архитектура вентиля — это сложный механизм, где каждый элемент, от геометрии седла до качества полировки штока, играет важную роль. Герметичность, долговечность и надежность работы зависят не только от выбора правильных материалов, но и от точности изготовления деталей.
Прецизионная механическая обработка, осуществляемая на современном оборудовании под строгим контролем качества, позволяет создавать компоненты, которые обеспечивают безупречную работу запорной арматуры в самых demanding условиях. Компании, такие как ООО «Ханчжоу Касунтэ Точное Машиностроение», демонстрируют, как сочетание инженерной экспертизы и производственных мощностей способствует созданию надежных промышленных решений. При выборе вентиля или компонентов для его ремонта всегда следует обращать внимание на качество исполнения внутренних деталей, так как именно они определяют ресурс и безопасность всей системы.