

Тугой вентиль: причины и способы устранения
2026-11-08
- Причины тугого хода вентиля: технический анализ проблемы
- Классификация причин затрудненного хода по конструктивным элементам
- Диагностика: как определить точную причину
- Способы устранения тугого хода вентиля
- Роль качества изготовления в предотвращении проблем
- Профилактика и правила эксплуатации
- Когда необходима полная замена вентиля?
- Заключение
Причины тугого хода вентиля: технический анализ проблемы
Проблема, когда вентиль открывается с трудом или требует чрезмерного физического усилия для поворота маховика, является одной из наиболее распространенных неисправностей в промышленных трубопроводных системах и бытовых коммуникациях. Тугой вентиль — это не просто inconvenience (неудобство) для оператора; это сигнал о нарушении рабочих параметров запорной арматуры, который может привести к серьезным последствиям: от срыва резьбы шпинделя до аварийной разгерметизации системы при попытке экстренного перекрытия потока.
Понимание механики этого явления требует рассмотрения вентиля как сложного узла трения и герметизации. В основе работы большинства вентилей (запорных, регулирующих, обратных) лежит принцип преобразования вращательного движения маховика в поступательное движение запорного органа (клины, диска, пробки или шара). Любое увеличение сопротивления на этом пути трансформации усилий воспринимается пользователем как «тугой ход».
Для инженеров-технологов и специалистов по обслуживанию критически важно различать первичные причины затрудненного хода. Они делятся на три основные категории:
- Механические деформации и повреждения: искривление шпинделя, износ резьбовой пары, повреждение уплотнительных поверхностей.
- Коррозионные и химические процессы: закисание резьбы, образование оксидных пленок, кристаллизация солей в зазорах.
- Эксплуатационные ошибки и внешние факторы: температурные расширения, загрязнение среды, неправильный монтаж или отсутствие обслуживания.
Далее мы подробно разберем каждый из этих аспектов, чтобы предоставить исчерпывающую базу для диагностики и устранения неисправности.
Роль трения и смазки в механизме вентиля
Центральным элементом любого винтового вентиля является пара «шпиндель-гайка». Шпиндель, соединенный с маховиком, вращается, проходя через резьбу неподвижной гайки (или наоборот, в зависимости от конструкции), что заставляет запорный орган двигаться вверх или вниз. Коэффициент трения в этой паре напрямую определяет усилие, необходимое для управления вентилем.
В новых изделиях, таких как компоненты, производимые на высокоточном оборудовании, поверхности сопряжения имеют микроскопическую шероховатость, оптимальную для удержания смазочного материала. Однако со временем смазка вымывается рабочей средой, высыхает или загрязняется абразивными частицами. Когда слой смазки истощается, возникает сухое трение металла по металлу. Это приводит к резкому росту коэффициента трения, нагреву узлов и, как следствие, к тому, что вентиль становится тугим.
Особое внимание следует уделять материалам пары трения. В качественной арматуре часто используются комбинации материалов с разными электрохимическими потенциалами или покрытиями (например, латунь по стали, нержавеющая сталь с тефлоновым покрытием), чтобы минимизировать риск схватывания. Если же вентиль изготовлен из однородных материалов без должной обработки поверхности, риск «прикипания» резьбы многократно возрастает.
Влияние коррозии и отложений
Коррозия — главный враг подвижных соединений. В условиях повышенной влажности, воздействия агрессивных химических сред или перепадов температур на металлических поверхностях образуются оксиды. Оксид железа (ржавчина) имеет больший объем, чем исходный металл, что создает дополнительное давление в резьбовых зазорах. Этот процесс часто называют «закисанием».
Кроме того, в трубопроводах, транспортирующих воду с высоким содержанием минералов, происходит образование накипи и известковых отложений. Эти твердые кристаллы могут проникать в резьбу шпинделя или оседать на направляющих запорного органа. Со временем слой отложений становится настолько толстым, что механическое перемещение деталей становится невозможным без приложения экстремального усилия, которое часто превышает предел прочности чугуна или латуни, из которых изготовлен корпус или шпиндель.
Классификация причин затрудненного хода по конструктивным элементам
Для эффективного ремонта необходимо локализовать проблему. Усилие сопротивления может возникать в разных частях вентиля. Ниже приведена детальная классификация проблемных зон.
Проблемы со шпинделем и резьбовой передачей
Шпиндель — это сердце механизма управления. Если вентиль тугой, в 80% случаев причина кроется именно здесь.
- Искривление шпинделя: Может произойти вследствие ударного воздействия (например, если на вентиль упал тяжелый предмет) или чрезмерного усилия при закрытии в прошлом. Искривленный шпиндель начинает задевать стенки сальниковой камеры или направляющие втулки, создавая постоянное механическое сопротивление.
- Износ или срыв резьбы: При длительной эксплуатации витки резьбы могут стираться, особенно если материал шпинделя мягче материала гайки. Также возможен частичный срыв витков из-за перекоса нагрузки. В этом случае шпиндель может клинить в определенных положениях.
- Отсутствие или деградация смазки: Как упоминалось ранее, сухая резьба требует в 5-10 раз большего усилия для проворачивания, чем смазанная. Старая консистентная смазка может затвердеть, превратившись в абразивную пасту.
Неисправности сальникового узла (уплотнения штока)
Сальник предотвращает утечку рабочей среды вдоль шпинделя наружу. Он состоит из набивки (асбестовой, графитовой, тефлоновой) и сальниковой втулки, которая прижимает набивку гайкой.
Частая причина того, что тугой вентиль плохо поддается управлению, — это чрезмерная затяжка сальниковой гайки. Монтажники или обслуживающий персонал, заметив небольшую течь, часто сильно затягивают гайку, чтобы остановить утечку. Это приводит к сильному сжатию набивки вокруг шпинделя. Сила трения между набивкой и шпинделем становится настолько большой, что повернуть маховик руками становится почти невозможно. Кроме того, если набивка высохла или потеряла эластичность, она действует как жесткое кольцо, царапающее поверхность шпинделя.
Деформация и износ запорного органа
Даже если шпинель вращается свободно внутри сальника, сопротивление может возникать в нижней части вентиля, где находится сам запорный элемент (тарелка, клин, шар).
- Перекос клина или тарелки: Если направляющие ребра запорного органа изношены или повреждены, он может перекашиваться при движении. Клин начинает тереться о седло не всей плоскостью, а краями, вызывая заклинивание.
- Попадание посторонних предметов: В трубопровод могут попасть окалина, сварочные электроды, камни или другие твердые частицы. Попав под запорный орган, такой предмет блокирует полное закрытие или открытие, делая вентиль тугим на последних оборотах.
- Эрозия седел: Высокоскоростной поток среды с абразивными частицами может выработать канавки на седлах вентиля. Запорный орган может «проваливаться» в эти канавки или застревать в них, требуя значительного усилия для выхода из зацепления.
Диагностика: как определить точную причину
Прежде чем приступать к ремонту, необходимо провести грамотную диагностику. Слепое применение силы или химических средств может усугубить ситуацию. Алгоритм диагностики включает следующие шаги:
Визуальный и тактильный осмотр
Сначала оцените состояние внешних элементов. Проверьте, нет ли видимых повреждений маховика или шпинделя. Попробуйте сделать пол-оборота в одну сторону, затем в другую. Ощущается ли заедание в определенном положении или сопротивление постоянно?
- Постоянное высокое сопротивление: Скорее всего, проблема в сальнике (чрезмерная затяжка) или отсутствии смазки на резьбе шпинделя.
- Заедание в крайних положениях (полностью открыт/закрыт): Вероятна проблема с запорным органом (перекос, попадание мусора) или деформация седел.
- Рывки и скрип: Признак повреждения резьбы шпинделя или наличия твердых частиц в механизме.
Проверка сальниковой группы
Попробуйте слегка ослабить сальниковую гайку (на пол-оборота или оборот). Если после этого вентиль начал открываться значительно легче, значит, причина была в пережатой набивке. Однако помните, что ослабление сальника может привести к утечке среды, поэтому после проверки его необходимо отрегулировать заново или заменить набивку.
Анализ рабочей среды
Учитывайте, что транспортирует трубопровод. Если это горячая вода, пар или химически активные вещества, вероятность коррозии и образования отложений выше. Для таких сред требуются вентили из специальных сплавов (нержавеющая сталь, бронза) с соответствующими уплотнениями. Использование обычного чугунного вентиля в агрессивной среде неизбежно приведет к его закисанию.
Способы устранения тугого хода вентиля
Методы решения проблемы зависят от выявленной причины и типа вентиля. Действия можно разделить на оперативные (без разборки) и капитальные (с демонтажем и ремонтом).
Оперативные методы: смазка и разработка
Если вентиль не демонтирован из системы и нет серьезных повреждений, можно попробовать следующие шаги:
- Проникающая смазка: Используйте специализированные проникающие составы (например, на основе дисульфида молибдена или графита). Обычное машинное масло может не подойти, так как оно быстро вымывается или не обладает достаточной проникающей способностью. Нанесите смазку на резьбу шпинделя и дайте ей время (от 15 минут до нескольких часов) для проникновения вглубь резьбового соединения.
- Щадящая разработка: После нанесения смазки попробуйте аккуратно повернуть маховик в обе стороны на небольшие углы (по 10-15 градусов). Не применяйте резких рывков. Цель — распределить смазку и разрушить оксидные пленки. Постепенно увеличивайте угол поворота.
- Регулировка сальника: Если причина в пережатом сальнике, ослабьте гайку, разработайте вентиль, а затем равномерно затяните гайку до момента прекращения течи, но без излишнего усилия.
Важно: Никогда не используйте газовый ключ для вращения маховика, если он не предназначен для этого. Рычаг увеличивает усилие настолько, что может сломать хрупкие части вентиля (маховик, верхнюю часть корпуса) или скрутить шпиндель.
Капитальный ремонт: разборка и замена компонентов
Если оперативные методы не помогли, вентиль необходимо снять с трубопровода и разобрать. Этот процесс требует соблюдения техники безопасности, особенно если система находится под давлением или содержит опасные вещества.
Шаг 1: Демонтаж и очистка
После снятия вентиля разберите его согласно инструкции производителя. Обычно сначала снимается маховик, затем откручивается крышка боннета (верхней части корпуса). Извлеките шпиндель вместе с запорным органом. Тщательно очистите все детали от старой смазки, грязи и отложений. Используйте металлическую щетку и растворители.
Шаг 2: Дефектовка деталей
Внимательно осмотрите каждую деталь:
- Шпиндель: Проверьте резьбу на наличие заусенцев, коррозии или износа. Прокатайте шпиндель по ровной поверхности, чтобы проверить его на прямолинейность. Если шпиндель искривлен или резьба повреждена более чем на 10-15%, его необходимо заменить. Восстановление резьбы на шпинделе вручную редко дает долговечный результат.
- Запорный орган (клин/тарелка): Осмотрите уплотнительные поверхности. Наличие глубоких раковин, трещин или сильной эрозии требует замены узла. Легкие царапины можно иногда устранить притиркой.
- Седла в корпусе: Проверьте посадочные места в корпусе. Они должны быть гладкими и чистыми. При наличии повреждений может потребоваться механическая обработка седел или замена всего корпуса (что экономически целесообразно только для крупной дорогой арматуры).
- Набивка сальника: Старую набивку всегда нужно заменять на новую. Используйте материал, совместимый с рабочей средой и температурой (например, графитовую набивку для высоких температур или PTFE для химических сред).
Шаг 3: Сборка и смазка
Перед сборкой обильно смажьте резьбу шпинделя и трущиеся поверхности специальной арматурной смазкой. Соберите вентиль в обратной последовательности, соблюдая рекомендуемые моменты затяжки болтов крышки. Не затягивайте сальниковую гайку слишком сильно на этапе сборки — окончательную регулировку проводят после установки вентиля в систему и подачи давления.
Роль качества изготовления в предотвращении проблем
Профилактика проблемы «тугого вентиля» начинается еще на этапе производства и выбора поставщика. Качество механической обработки деталей напрямую влияет на долговечность и легкость управления арматурой.
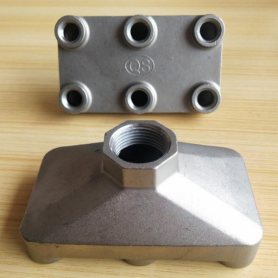
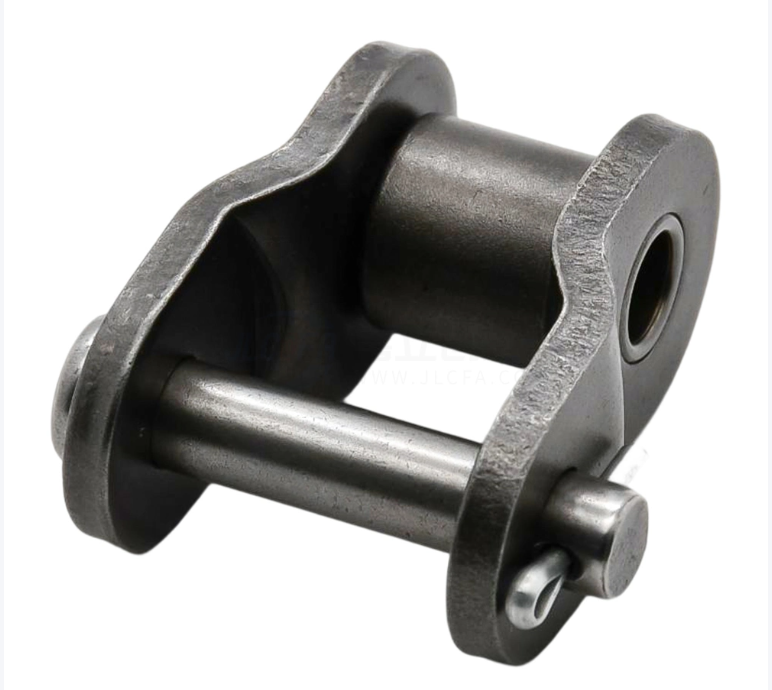
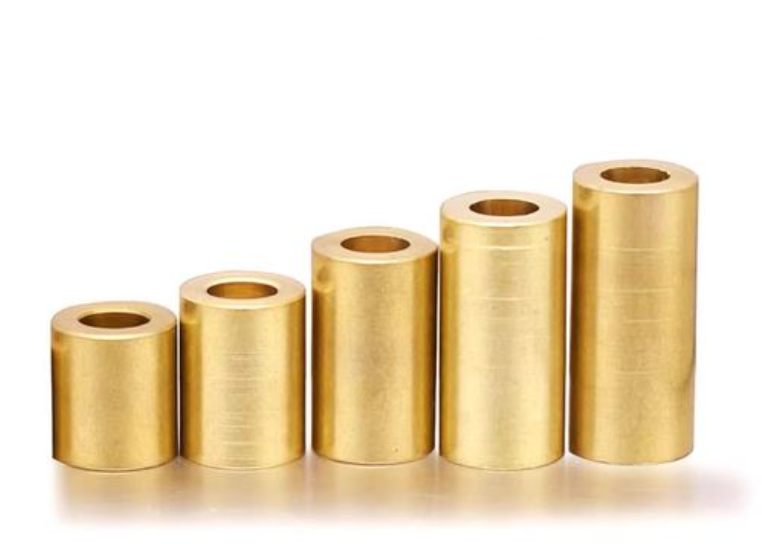
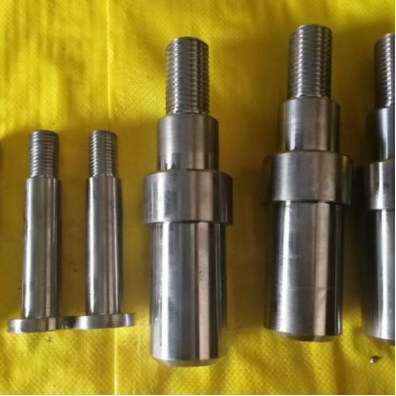
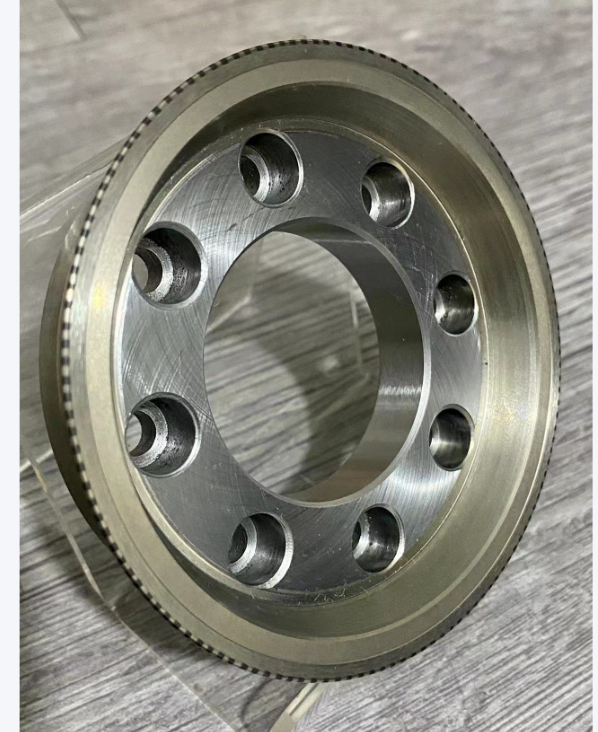
Компания ООО «Ханчжоу Касунтэ Точное Машиностроение» (Hangzhou Kasunte Precision Machinery Co., Ltd.) демонстрирует, как высокий уровень инженерной экспертизы и производственного контроля позволяет минимизировать риски эксплуатационных неисправностей. Расположенное в промышленной зоне Фэнду (район Юйхан, Ханчжоу), предприятие с 2016 года специализируется на прецизионной механической обработке компонентов для промышленного оборудования, включая клапаны и их составные части.
Ключевой аспект, влияющий на ход вентиля, — это точность изготовления резьбовых пар и геометрии сопригаемых поверхностей. На производственной базе площадью 3200 квадратных метров, оснащенной современным оборудованием, специалисты компании обеспечивают строгий контроль размеров. Наличие в штате трех инженеров-технологов и четырех специалистов отдела контроля качества позволяет осуществлять многоступенчатую проверку: от входного контроля сырья до финальной инспекции готовых изделий. Такой подход гарантирует, что резьба шпинделя будет иметь правильный профиль без заусенцев, а направляющие поверхности запорных органов будут строго соосны, что исключает перекосы и заклинивания при эксплуатации.
Годовой объем выпуска, превышающий 8 миллионов единиц продукции, и сотрудничество с такими мировыми лидерами, как Tsubaki и Panasonic (Япония), подтверждают способность компании соблюдать высокие стандарты качества, включая соответствие международному стандарту ISO. Для потребителей это означает, что компоненты, произведенные с использованием таких технологий, изначально имеют оптимальные характеристики трения и износоустойчивости, что снижает вероятность возникновения проблемы тугого хода в будущем.
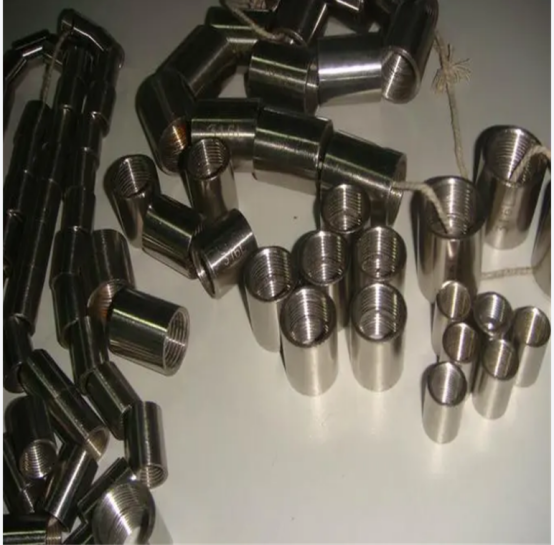
Широкая номенклатура продукции, включающая не только клапаны, но и корпуса из медного сплава, муфты и делители потока, говорит о глубокой интеграции компании в цепочки поставок сложных технических систем. Опыт работы с высокотехнологичными отраслями, от автоматизации до автомобилестроения, позволяет применять передовые методы обработки металлов, обеспечивая стабильность параметров продукции и ее надежность в составе сложных промышленных узлов.
Профилактика и правила эксплуатации
Чтобы вентиль служил долго и оставался легким в управлении, необходимо соблюдать ряд профилактических мер:
Регулярное техническое обслуживание
Не ждите, пока вентиль заклинит. В рамках планово-предупредительного ремонта (ППР) следует:
- Периодически (раз в 3-6 месяцев, в зависимости от условий) совершать полный цикл открытия-закрытия вентиля, чтобы предотвратить «залеживание» деталей.
- Обновлять смазку на открытых резьбовых участках шпинделя.
- Проверять состояние сальниковой набивки и при необходимости подтягивать или заменять ее.
Правильная техника управления
Операторы должны быть обучены правильной технике работы с арматурой:
- Не использовать удлиненные рычаги (трубы, ключи) для закрытия вентиля, если это не предусмотрено конструкцией (например, наличием специального маховика с редуктором).
- Закрывать вентиль плавно, без ударов. Резкое закрытие может вызвать гидроудар, который повреждает внутренние детали.
- Не оставлять вентиль в промежуточном положении надолго, если это не регулирующий вентиль. Частично открытый вентиль подвергается интенсивной эрозии потоком среды.
Выбор правильной арматуры для условий эксплуатации
При проектировании системы важно выбирать вентили, материалы которых соответствуют рабочей среде. Для агрессивных сред следует использовать нержавеющую сталь или специальные сплавы. Для высоких температур — термостойкие уплотнения. Использование дешевой арматуры низкого качества в критических узлах часто приводит к быстрому выходу из строя и дорогостоящим простоям.
Когда необходима полная замена вентиля?
Не всегда ремонт целесообразен. В некоторых случаях замена вентиля является более экономичным и безопасным решением. Замена необходима, если:
- Коррозия поразила корпус: Если на корпусе видны глубокие раковины, трещины или следы сквозной коррозии, эксплуатация такого вентиля опасна риском разрыва под давлением.
- Износ седал необратим: Если геометрические размеры седал изменены эрозией настолько, что вентиль не обеспечивает герметичность даже при полном закрытии, а притирка невозможна.
- Стоимость ремонта превышает стоимость нового изделия: Для стандартных вентилей малого и среднего диаметра затраты на работу слесаря и покупку ремкомплекта могут быть сопоставимы со стоимостью нового качественного вентиля.
- Устаревшая конструкция: Если вентиль является устаревшей моделью, на которую трудно найти запчасти, целесообразнее заменить его на современный аналог с улучшенными характеристиками.
Заключение
Проблема, когда тугой вентиль отказывается нормально функционировать, является комплексной технической задачей, требующей системного подхода. Причины могут варьироваться от банального отсутствия смазки до серьезных механических повреждений и коррозии. Успешное устранение неисправности зависит от правильной диагностики: определения того, какой именно узел создает сопротивление — сальник, резьба шпинделя или запорный орган.
Использование правильных инструментов, специализированных смазок и соблюдение технологии разборки позволяют восстановить работоспособность большинства вентилей. Однако ключевую роль играет профилактика: регулярное обслуживание, правильный выбор материалов и качественное изготовление компонентов. Сотрудничество с надежными производителями прецизионных компонентов, такими как ООО «Ханчжоу Касунтэ Точное Машиностроение», обеспечивает базовый уровень надежности арматуры, снижая частоту возникновений подобных проблем.
Помните, что безопасность трубопроводной системы зависит от исправности каждого ее элемента. Не игнорируйте признаки тугого хода, так как своевременное вмешательство предотвращает аварии и продлевает срок службы оборудования.