

Обжимные фитинги для шлангов: виды, применение и критерии выбора
2026-11-12
- Что такое обжимные фитинги и их роль в гидравлических системах
- Классификация обжимных фитингов по конструкции и принципу действия
- Материалы изготовления и их влияние на долговечность
- Ключевые критерии выбора обжимных фитингов
- Технология монтажа и контроль качества соединений
- Распространенные ошибки и способы их избежания
- Роль производителя компонентов в обеспечении надежности систем
- Заключение
Что такое обжимные фитинги и их роль в гидравлических системах
В современных промышленных машинах, строительной технике и мобильном оборудовании надежность передачи энергии напрямую зависит от качества соединений трубопроводов. Обжимные фитинги для шлангов представляют собой ключевой элемент таких систем, обеспечивая герметичное и прочное соединение гибких рукавов высокого давления с жесткими трубопроводами или другими компонентами гидросистемы. В отличие от резьбовых или фланцевых соединений, обжимные (или запрессованные) фитинги создают неразъемное соединение, которое способно выдерживать экстремальные пульсации давления, вибрации и механические нагрузки.
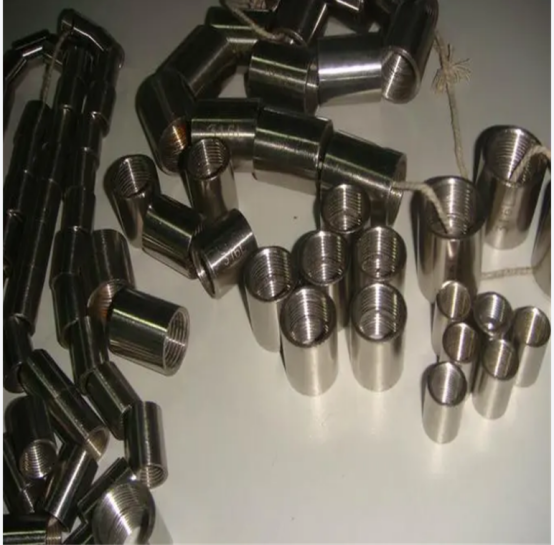
Основная функция обжимного фитинга заключается в передаче усилия от внутреннего давления жидкости на армирующий слой шланга, предотвращая его проскальзывание или разрыв. Конструктивно типичный обжимной узел состоит из двух основных частей: ниппеля (внутренней вставки), который вводится внутрь шланга, и внешней обоймы (гильзы), которая надевается поверх шланга. Под действием специализированного пресс-инструмента гильза деформируется, плотно обжимая шланг вокруг ниппеля. Это создает механическую связь, прочность которой часто превышает прочность самого шланга.
Выбор правильного типа фитинга критически важен для безопасности эксплуатации оборудования. Ошибки в подборе могут привести к разгерметизации системы, утечке дорогостоящих рабочих жидкостей, загрязнению окружающей среды и, что наиболее опасно, к травмированию персонала струей жидкости под высоким давлением. Поэтому понимание видов, материалов и критериев выбора обжимных фитингов является обязательным для инженеров, закупщиков и технических специалистов, работающих с промышленным оборудованием.
Классификация обжимных фитингов по конструкции и принципу действия
Рынок предлагает широкое разнообразие обжимных фитингов, которые можно классифицировать по нескольким признакам: типу обжима, конструкции ниппеля и стандарту присоединения. Понимание этих различий позволяет подобрать оптимальное решение для конкретных условий эксплуатации.
Однообжимные и многообжимные фитинги
Наиболее распространенная классификация разделяет фитинги на однообжимные (one-piece или single-crimp) и многообжимные (two-piece или multi-crimp).
- Однообжимные фитинги: Представляют собой единую конструкцию, где ниппель и гильза часто поставляются как комплект, либо гильза имеет специальную форму, требующую только одного цикла обжима для достижения необходимой герметичности и удержания. Такие решения популярны в массовом производстве благодаря скорости сборки и меньшему риску ошибки оператора. Они обычно требуют использования пресс-форм с одним набором матриц.
- Многообжимные фитинги: Состоят из отдельно приобретаемых ниппеля и гильзы. Процесс сборки требует нескольких этапов обжима (обычно два или более) с использованием разных матриц или перестановкой шланга в прессе. Этот тип соединений часто используется для шлангов очень высокого давления или сложных конструкций, где требуется равномерное распределение усилия обжима по всей длине соединения. Многообжимные системы позволяют более гибко подбирать компоненты под специфические требования, но требуют более квалифицированного персонала и строгого соблюдения технологии.
Типы ниппелей: врезные и вкладные
Конструкция ниппеля определяет способ взаимодействия со слоями шланга:
- Врезные ниппели (Bite-type): Имеют острые зубья или насечки на внешней поверхности, которые при обжиме врезаются во внешнюю оболочку и армирующий слой шланга. Они обеспечивают отличное удержание за счет механического зацепления. Однако их использование ограничено типами шлангов, так как они могут повредить внутренний резиновый слой, если не подобраны правильно.
- Вкладные ниппели (Insert-type): Имеют гладкую или слегка рифленую поверхность и работают за счет трения и радиального сжатия. Они не повреждают армирование, а скорее «запирают» его между ниппелем и гильзой. Такие фитинги предпочтительны для шлангов с текстильным армированием или там, где важна сохранность внутренней поверхности для прохождения жидкости без турбулентности.
Стандарты присоединения
Обжимная часть фитинга соединяется с шлангом, но другая его сторона должна подключаться к системе. Здесь применяются международные стандарты:
- Metric (метрическая резьба): Стандарт DIN 2353 или ISO 8434, широко распространенный в Европе и России. Характеризуется метрическим шагом резьбы и углом конуса 24° или 60°.
- JIC (Joint Industry Council): Американский стандарт с углом конуса 37°. Популярен в импортной технике из США и Азии.
- NPT/NPSM: Трубочная резьба, часто используемая в низконапорных системах или для подключения датчиков.
- ORFS (O-Ring Face Seal): Соединение с уплотнительным кольцом на торце, обеспечивающее высочайшую герметичность и устойчивость к вибрациям. Часто применяется в мобильной гидравлике.
Материалы изготовления и их влияние на долговечность
Выбор материала для обжимных фитингов определяется агрессивностью рабочей среды, температурным режимом и требуемой прочностью. Неправильный выбор материала может привести к быстрой коррозии, растрескиванию или деформации фитинга.
Углеродистая сталь
Наиболее распространенный материал для стандартных гидравлических систем. Фитинги из углеродистой стали обладают высокой прочностью и доступной стоимостью. Для защиты от коррозии они подвергаются гальваническому цинкованию (желтое или белое цинкование). Желтое хроматирование обеспечивает лучшую коррозионную стойкость и часто используется в строительной технике. Однако такие фитинги не рекомендуются для использования в пищевых отраслях или в средах с высокой химической агрессивностью.
Нержавеющая сталь
Сплавы серии AISI 304 и AISI 316 используются в условиях повышенной влажности, контакта с морской водой, химическими реагентами или в пищевой промышленности. Нержавеющая сталь не требует дополнительного покрытия и обладает отличной устойчивостью к окислению. Важно отметить, что нержавеющая сталь имеет другие механические свойства по сравнению с углеродистой, поэтому параметры обжима (диаметр после обжима) могут отличаться даже при одинаковых размерах шланга.
Латунь и бронза
Эти материалы применяются реже, преимущественно в пневматических системах, водопроводах низкого давления или в специфических химических процессах, где сталь недопустима. Латунь легко обрабатывается и обеспечивает хорошую герметичность, но ее прочность значительно ниже, чем у стали, что ограничивает применение в высоконапорной гидравлике.
Специальные покрытия и обработки
Для экстремальных условий могут применяться фитинги с дополнительными покрытиями, такими как никелирование или тефлоновое покрытие внутренней поверхности для снижения трения потока жидкости. Качество обработки поверхности ниппеля также играет роль: гладкая поверхность снижает риск повреждения внутреннего слоя шланга и уменьшает потери давления.
Ключевые критерии выбора обжимных фитингов
Процесс выбора обжимных фитингов должен базироваться на тщательном анализе технических параметров системы. Инженеры и закупщики должны учитывать следующие факторы, чтобы обеспечить надежность и безопасность.
Соответствие типу и размеру шланга
Это самый важный критерий. Каждый тип шланга (однооплеточный, двухоплеточный, четырехспиральный и т.д.) требует конкретного типа фитинга. Использование фитинга, предназначенного для однооплеточного шланга, на четырехспиральном, приведет к тому, что гильза не сможет adequately обжать все слои армирования, что вызовет срыв шланга под давлением.
Размер фитинга должен точно соответствовать внутреннему диаметру (DN) и внешнему диаметру шланга. Даже небольшое отклонение в толщине стенки шланга разных производителей может потребовать корректировки параметров обжима. Всегда следует руководствоваться таблицами совместимости, предоставленными производителем шланга и фитинга.
Рабочее давление и импульсные нагрузки
Фитинг должен быть рассчитан на рабочее давление системы с учетом пиковых нагрузок. Важно различать статическое давление и импульсное (пульсирующее). Гидравлические системы часто подвержены гидроударам, которые создают кратковременные скачки давления, превышающие номинальные в несколько раз. Качественные обжимные фитинги проходят испытания на импульсную стойкость (например, по стандарту ISO 18752 или SAE J517). При выборе следует отдавать предпочтение фитингам, чьи характеристики подтверждены испытаниями на циклическую нагрузку.
Температурный режим и совместимость с жидкостью
Материал уплотнений (если они есть в конструкции фитинга, например, в ORFS) и сам металл должны выдерживать температуру рабочей жидкости. Стандартные гидравлические масла работают в диапазоне от -40°C до +100°C, но в специальных системах температуры могут быть выше. Также необходимо учитывать химическую совместимость: некоторые агрессивные жидкости могут вызывать коррозию даже оцинкованной стали или разрушать резиновые элементы в составе комбинированных фитингов.
Точность изготовления и допуски
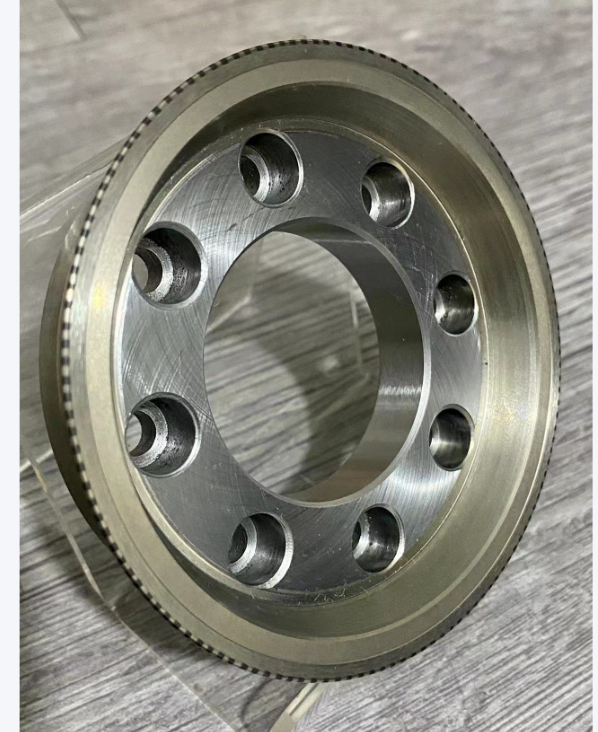
Высокое качество механической обработки обеспечивает плотное прилегание поверхностей. Наличие заусенцев, неровностей или отклонений в геометрии конусной части фитинга может привести к утечкам даже при правильном монтаже. Прецизионная обработка, такая как та, что применяется в производстве компонентов для ответственных узлов, гарантирует стабильность размеров от партии к партии. Это особенно важно при автоматизированной сборке шланговых пакетов, где роботизированные станции чувствительны к геометрическим допускам.
Технология монтажа и контроль качества соединений
Даже самый качественный фитинг не будет работать надежно, если нарушена технология его установки. Процесс обжима требует специализированного оборудования и строгого соблюдения процедур.
Подготовка шланга
Перед установкой фитинга шланг должен быть правильно отрезан. Рез должен быть перпендикулярным оси шланга, без заусенцев и расслоения слоев. Использование специальных станков для резки шлангов обязательно для получения чистого реза. После резки необходимо удалить металлическую стружку и загрязнения изнутри шланга, чтобы они не попали в гидросистему.
Маркировка и установка
На шланге и фитинге часто делают метки для контроля правильности посадки ниппеля. Ниппель должен быть вставлен до упора, чтобы его хвостовик достиг дна внутренней полости шланга. Гильза должна располагаться на строго определенном расстоянии от конца шланга, согласно спецификации производителя. Смещение гильзы даже на миллиметр может ослабить соединение.
Параметры обжима
Для каждого сочетания «шланг-фитинг» существуют строгие параметры обжима: конечный диаметр гильзы после прессования. Эти данные указываются в таблицах обжима (crimp charts). Использование универсальных настроек «на глаз» недопустимо. Пресс должен быть откалиброван, а матрицы (головки) должны соответствовать типу фитинга (шестиугольные, круглые или сегментные).
Контроль качества
После обжима необходимо измерить диаметр гильзы штангенциркулем в нескольких точках. Если диаметр выходит за пределы допуска, соединение бракуется. Визуальный осмотр также важен: не должно быть трещин на гильзе, чрезмерного выдавливания резины или повреждений ниппеля. В серийном производстве, таком как на предприятиях, ориентированных на экспорт и сотрудничество с лидерами рынка, контроль качества осуществляется на каждом этапе. Многоступенчатая проверка, включая входной контроль сырья и финальную проверку готовых изделий, позволяет минимизировать риск дефектов.
Распространенные ошибки и способы их избежания
Практика показывает, что большинство отказов гидравлических шлангов происходит не из-за брака продукции, а из-за ошибок на этапе проектирования или монтажа.
- Смешивание компонентов разных производителей: Фитинги и шланги разных брендов могут иметь микроскопические отличия в размерах. Использование гильзы бренда А с ниппелем бренда Б часто приводит к ненадежному соединению. Рекомендуется использовать комплекты от одного производителя или тщательно проверять совместимость.
- Повторное использование фитингов: Обжимные фитинги предназначены для одноразового использования. Попытка снять гильзу и использовать ниппель повторно неизбежно приводит к снижению прочности соединения.
- Неправильный выбор длины шланга: Слишком короткий шланг натягивается, что создает дополнительные нагрузки на фитинг на изрыв. Слишком длинный шланг может перекручиваться или тереться о другие детали. Необходимо учитывать изменение длины шланга под давлением (он может удлиняться или укорачиваться в зависимости от конструкции).
- Игнорирование радиуса изгиба: Установка шланга с радиусом изгиба меньше минимально допустимого приводит к перегибу армирования и разрушению шланга вблизи фитинга.
Роль производителя компонентов в обеспечении надежности систем
Надежность конечного изделия, будь то экскаватор, пресс или производственная линия, складывается из качества каждого компонента. Производители прецизионных механических деталей играют ключевую роль в обеспечении этой надежности. Например, компания ООО «Ханчжоу Касунтэ Точное Машиностроение», расположенная в промышленной зоне Фэнду города Ханчжоу, демонстрирует подход, при котором инженерная экспертиза сочетается со строгим контролем технологических процессов.
Специализация на высокоточной механической обработке позволяет создавать компоненты, отвечающие жестким требованиям современных гидравлических и пневматических систем. В портфеле компании присутствуют не только стандартные детали, но и сложные узлы, такие как клапаны, муфты и делители потока, которые часто интегрируются в системы вместе с шланговыми соединениями. Опыт работы с такими мировыми лидерами, как Tsubaki и Panasonic, подтверждает способность предприятия поддерживать высокие стандарты качества, необходимые для международных рынков.
Производственная база площадью 3200 квадратных метров, оснащенная современным оборудованием, и наличие сертифицированной системы управления качеством по стандарту ISO обеспечивают стабильность параметров продукции. Для потребителей обжимных фитингов и других компонентов это означает предсказуемость характеристик: каждая партия изделий соответствует заявленным допускам, что критически важно для автоматизированных линий сборки и долгосрочной эксплуатации оборудования. Интеграция в цепочки поставок ключевых отраслей, от машиностроения до автомобильной промышленности, позволяет таким производителям постоянно совершенствовать продукцию, получая обратную связь от ведущих игроков рынка.
Заключение
Обжимные фитинги для шлангов являются неотъемлемой частью безопасной и эффективной работы гидравлических систем. Их правильный выбор требует учета множества факторов: типа шланга, рабочего давления, температурного режима и стандартов присоединения. Понимание конструктивных особенностей однообжимных и многообжимных систем, а также материалов изготовления, позволяет инженерам принимать обоснованные решения.
Ключ к долговечности соединений лежит не только в качестве самих фитингов, но и в строгом соблюдении технологии монтажа и контроле параметров обжима. Использование компонентов от проверенных производителей, которые инвестируют в прецизионную обработку и контроль качества, снижает риски аварий и простоев оборудования. В условиях современного промышленного производства, где требования к надежности и безопасности постоянно растут, внимание к деталям, таким как качество обжимного фитинга, становится конкурентным преимуществом и залогом бесперебойной работы техники.