

Латунные втулки вала: купить оптом от производителя
2026-09-27
- Роль и функциональное назначение латунных втулок в промышленных узлах
- Материаловедение: выбор марки латуни и ее влияние на эксплуатационные характеристики
- Технология производства и контроль точности: почему метод изготовления имеет значение
- Критерии выбора и технические требования при оптовой закупке
- Экономические аспекты и логистика оптовых поставок из Китая
- Сравнительный анализ: латунные втулки против альтернативных материалов
- Рекомендации по интеграции в цепочки поставок и долгосрочному партнерству
- Заключение: обеспечение надежности производства через качественный компонент
Роль и функциональное назначение латунных втулок в промышленных узлах
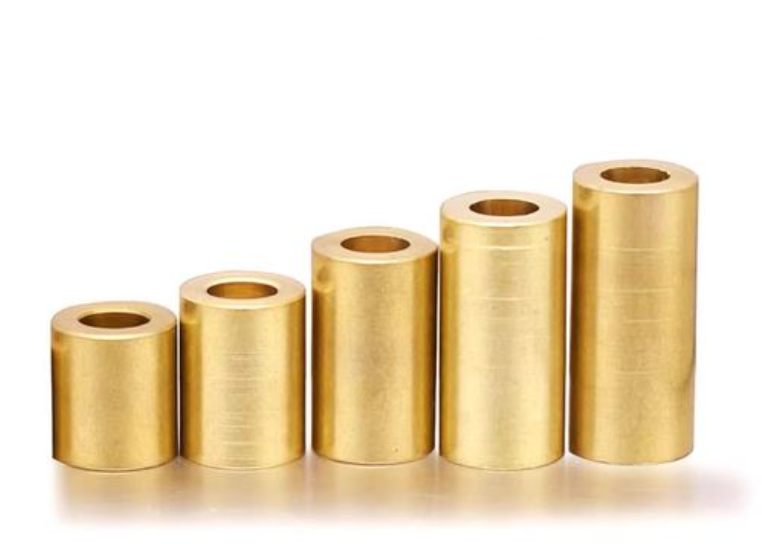
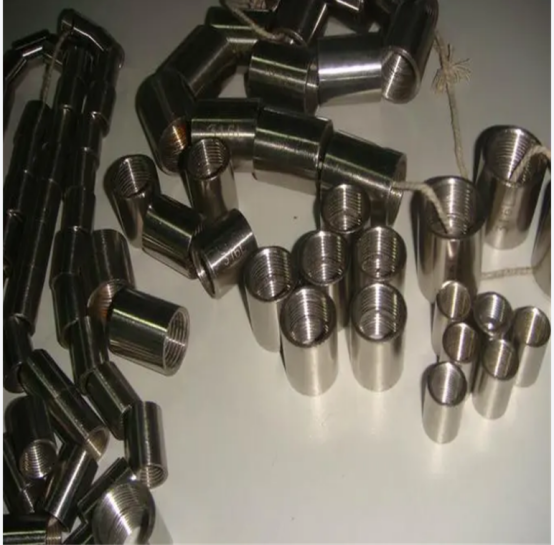
Латунные втулки вала представляют собой критически важный элемент подшипниковых узлов скольжения, обеспечивающий стабильную работу вращающихся механизмов в условиях высоких нагрузок, вибраций и переменных температур. В отличие от подшипников качения (шариковых или роликовых), втулки скольжения работают за счет непосредственного контакта поверхности вала с внутренней поверхностью вкладыша, разделенных смазочным слоем. Выбор латуни в качестве основного материала обусловлен уникальным сочетанием механических и физико-химических свойств, которые делают этот сплав оптимальным для широкого спектра задач в машиностроении, автомобилестроении и промышленной автоматизации.
Основная функция латунной втулки — снижение коэффициента трения между валом и корпусом механизма, а также компенсация неизбежных микро-несоосностей, возникающих в процессе эксплуатации оборудования. Латунь, являясь сплавом меди и цинка, обладает высокой теплопроводностью, что позволяет эффективно отводить тепло из зоны трения, предотвращая локальный перегрев и деформацию сопрягаемых деталей. Это свойство особенно важно в высокоскоростных приводах и системах, где непрерывный отвод тепла является условием долговечности узла.
Кроме того, латунные втулки обладают выраженной антифрикционной природой. Они способны работать в условиях граничного смазывания или даже при кратковременном отсутствии смазки без немедленного заедания, что повышает надежность системы в аварийных ситуациях. Материал также демонстрирует высокую устойчивость к коррозии, включая стойкость к воздействию пресной и морской воды, что расширяет сферу их применения в насосном оборудовании, судостроении и гидравлических системах.
Для B2B-закупщиков понимание этих базовых принципов является фундаментом для правильного технического задания. Ошибка в выборе типа латуни или допусков может привести не только к преждевременному выходу детали из строя, но и к повреждению более дорогостоящего вала или корпуса механизма. Поэтому при заказе оптовых партий от производителя необходимо четко определять условия эксплуатации, чтобы изготовитель мог предложить соответствующий сплав и технологию обработки.
Материаловедение: выбор марки латуни и ее влияние на эксплуатационные характеристики
Термин «латунная втулка» является обобщающим. На практике под ним скрывается широкий спектр сплавов, каждый из которых имеет строго определенное назначение. Непонимание различий между марками латуни — одна из самых частых причин рекламаций при закупке комплектующих. Для обеспечения точности и надежности конечного изделия производитель должен использовать ту марку сплава, которая соответствует техническому заданию заказчика.
Деформируемые латуни (Л63, ЛС59-1 и аналоги)
Наиболее распространенными материалами для производства втулок являются деформируемые латуни. Сплав Л63 (аналог CuZn37) содержит около 63% меди и 37% цинка. Он отличается высокой пластичностью в холодном состоянии и хорошей прочностью. Такие втулки часто применяются в общих машиностроительных конструкциях, где нет экстремальных нагрузок на износ, но требуется хорошая обрабатываемость и эстетический вид поверхности.
Более сложным и технологичным материалом является свинцовистая латунь, например, марка ЛС59-1 (аналог CuZn39Pb2). Добавление свинца (около 1%) кардинально меняет свойства сплава: значительно улучшается его обрабатываемость резанием, что позволяет достигать высоких классов шероховатости поверхности и строгих допусков размеров.Что ещё важнее, свинец действует как внутренняя твёрдая смазка. При работе втулки микрочастицы свинца выступают на поверхность трения, снижая коэффициент трения и повышая износостойкость пары «вал-втулка». Именно такие сплавы чаще всего используются в ответственных узлах автомобильных двигателей, коробках передач и тяжелых промышленных редукторах.
Литейные латуни
Для крупногабаритных втулок или деталей сложной геометрической формы могут применяться литейные латуни (например, ЛЦ40С или ЛЦ23А6Ж3Мц2). Они позволяют получать заготовки методом литья в кокиль или песчаные формы с последующей механической обработкой. Литейные сплавы часто легируются алюминием, железом или марганцем для повышения прочности и коррозионной стойкости. Однако их структура может быть менее однородной по сравнению с деформируемыми сплавами, получаемыми из прутка или трубы, что требует особого контроля качества со стороны производителя.
Влияние материала на выбор поставщика
При закупке латунных втулок вала оптом покупатель должен требовать от производителя сертификаты на материал (mill certificates), подтверждающие химический состав сплава. Использование некондиционного сырья или подмена марок (например, использование более дешевой бессвинцовой латуни вместо ЛС59-1) недопустимо, так как это напрямую влияет на ресурс изделия. Компания, обладающая собственным входным контролем сырья, как ООО «Ханчжоу Касунтэ Точное Машиностроение», минимизирует эти риски, проверяя каждую партию металла перед запуском в производство.
Технология производства и контроль точности: почему метод изготовления имеет значение
Качество латунной втулки определяется не только материалом, но и технологией ее получения. Существует несколько основных методов производства, каждый из которых формирует определенную структуру металла и уровень внутренних напряжений. Понимание этих процессов помогает закупщику оценить обоснованность цены и пригодность детали для конкретных задач.
Механическая обработка из прутка (Turning from bar stock)
Это наиболее распространенный метод для серийного производства прецизионных втулок. Заготовка из латунного прутка закрепляется в токарном станке с ЧПУ, где выполняются операции наружного и внутреннего точения, сверления, зенкерования и нарезки канавок для смазки. Преимущества этого метода:
- Высокая точность размеров и геометрии (допуски могут достигать h6-h7 для наружного диаметра и H7-H8 для внутреннего).
- Отличное качество поверхности, что снижает потребность в дополнительной шлифовке.
- Сохранение однородной структуры металла, так как пруток обычно проходит процедуру экструзии или волочения.
Этот метод идеален для деталей средней и малой серии, а также для втулок со сложными профилями, буртами или канавками. Производства, оснащенные современным парком токарных станков с ЧПУ, способны обеспечивать стабильное качество от партии к партии.
Литье под давлением или в кокиль
Для очень крупных серий или деталей больших диаметров может применяться литье. Этот метод позволяет снизить расход материала (меньше отходов в стружку) и сократить время изготовления одной единицы. Однако литье требует последующей обязательной механической обработки посадочных поверхностей для достижения необходимой точности. Риск пористости и неоднородности структуры в литых деталях выше, поэтому такой метод требует усиленного неразрушающего контроля.
Роль прецизионной обработки
В контексте поставок для таких требовательных рынков, как Япония (где партнерами ООО «Ханчжоу Касунтэ Точное Машиностроение» являются компании уровня Tsubaki и Panasonic), ключевым фактором становится именно прецизионная механическая обработка. Даже идеальный материал не спасет деталь, если геометрия нарушена. Перекос осей, овальность или конусность втулки приведут к неравномерному износу и быстрому выходу узла из строя.
Производственная база площадью 3200 квадратных метров, оснащенная современным оборудованием, позволяет выполнять комплексную обработку: от черновых операций до финишного точения с высоким классом чистоты поверхности. Наличие в штате инженеров-технологов и специалистов отдела контроля качества (QC) обеспечивает многоступенчатую проверку. Входной контроль сырья исключает использование бракованных заготовок, а финальная проверка готовых изделий гарантирует соответствие чертежам заказчика.
Критерии выбора и технические требования при оптовой закупке
Формирование запроса на покупку латунных втулок вала должно базироваться на четких технических параметрах. Для B2B-сегмента недостаточно указать только внутренние и внешние диаметры. Ниже приведен перечень критических параметров, которые необходимо согласовывать с производителем.
Геометрические допуски и посадки
Втулка работает в системе «вал-втулка-корпус». Поэтому важны два типа посадок:
- Посадка втулки в корпус: Обычно выполняется с натягом (press fit) или переходной посадкой. Это необходимо для надежной фиксации втулки и предотвращения ее проворачивания или осевого смещения под нагрузкой. Неправильный подбор допуска здесь может привести к разрушению корпуса (если натяг слишком велик) или к появлению зазора и биению (если натяг недостаточен).
- Посадка вала во втулку: Это рабочая пара трения. Здесь всегда предусматривается рабочий зазор, который зависит от скорости вращения, вязкости смазки и теплового расширения материалов. Производитель должен точно выдерживать внутренний диаметр втулки согласно указанному классу точности (например, H7, G7 или F7).
Качество поверхности и направление следов обработки
Шероховатость внутренней поверхности втулки напрямую влияет на удержание смазочной пленки. Слишком гладкая поверхность может не удерживать масло, слишком грубая — вызывать абразивный износ вала. Оптимальное значение Ra (среднеарифметическое отклонение профиля) обычно указывается в чертеже (часто в диапазоне 0.4–1.6 мкм для прецизионных узлов). Также важно направление следов обработки: спиральные следы от токарной обработки могут работать как микро-насосы, помогая подаче смазки, если они ориентированы правильно относительно направления вращения вала.
Конструктивные элементы: смазочные канавки и отверстия
Для обеспечения долговечности узла втулки часто оснащаются системами смазки. Это могут быть:
- Продольные или спиральные канавки на внутренней поверхности.
- Радиальные отверстия для подвода масла или консистентной смазки.
- Карманы для сбора продуктов износа.
При заказе необходимо предоставлять детализированные чертежи с указанием расположения и размеров этих элементов. Их отсутствие там, где они предусмотрены конструкцией, приведет к масляному голоданию и заклиниванию.
Твердость и механическая обработка
Латунь — относительно мягкий материал. Однако в некоторых случаях требуется поверхностное упрочнение или использование более твердых сплавов для работы с закаленными валами. Важно согласовать твердость материала (обычно измеряется по Бринеллю, HB), чтобы она соответствовала твердости сопрягаемого вала. Правило «мягкое по твердому» здесь работает иначе, чем в подшипниках качения: втулка должна изнашиваться быстрее вала, так как замена втулки дешевле и проще, чем замена или шлифовка вала.
Экономические аспекты и логистика оптовых поставок из Китая
Закупка промышленных компонентов напрямую у производителя в Китае, такого как ООО «Ханчжоу Касунтэ Точное Машиностроение», предлагает значительные экономические преимущества по сравнению с покупкой через посредников или дистрибьюторов в Европе. Однако эффективность такой модели зависит от правильной организации процесса снабжения.
Факторы формирования цены
Стоимость латунных втулок не является фиксированной величиной и зависит от ряда переменных, которые закупщик должен учитывать при планировании бюджета:
- Объем заказа (MOQ): Серийное производство позволяет amortize затраты на настройку станков (setup time) и изготовление инструмента на большее количество единиц, снижая удельную стоимость.
- Сложность геометрии: Детали с простыми цилиндрическими формами дешевле в производстве. Наличие фасок, канавок, резьб и сложных переходов увеличивает время обработки на станке с ЧПУ.
- Требования к точности: Достижение допусков IT5-IT6 требует больше времени на настройку и контроль, чем стандартные допуски IT11-IT12.
- Стоимость сырья: Цены на медь и цинк колеблются на мировых биржах. Долгосрочные контракты с производителями часто включают механизмы фиксации цен или привязки к биржевым индексам.
- Упаковка и логистика: Для предотвращения повреждений при транспортировке втулки требуют качественной упаковки. Вес латуни значителен, поэтому логистические расходы составляют существенную часть конечной стоимости.
Преимущества прямого сотрудничества с производителем
Работа с заводом, таким как ООО «Ханчжоу Касунтэ Точное Машиностроение», расположенным в промышленной зоне Фэнду (район Юйхан, Ханчжоу), дает заказчику прямой доступ к инженерной экспертизе. Компания, основанная в 2016 году и специализирующаяся на прецизионной механической обработке, способна не просто отгружать готовые изделия, но и адаптировать продукцию под спецификации заказчика.
Годовой объем выпуска, превышающий 8 миллионов единиц, и оборот в 20 миллионов юаней свидетельствуют о высокой операционной эффективности и устойчивой загрузке мощностей. Это важный индикатор надежности: производитель не простаивает, имеет постоянный поток заказов и отлаженные процессы. Сотрудничество с такими компаниями, как Tsubaki и Panasonic, подтверждает способность завода соответствовать жестким международным стандартам качества, принятым в японской промышленности.
Контроль качества и сертификация
Для российского покупателя важным аспектом является гарантия стабильности качества. Соответствие международному стандарту ISO, которое ежегодно подтверждает компания, является базовым требованием для выхода на глобальный рынок. Система менеджмента качества охватывает все этапы: от входного контроля сырья до финальной проверки. Наличие четырех специалистов отдела контроля качества на предприятии с 50 сотрудниками указывает на серьезное отношение к браку. Для оптового покупателя это означает снижение риска получения партии с скрытыми дефектами.
При заказе необходимо четко оговаривать условия приемки. Стандартной практикой является предоставление отчетов QC (Quality Control) перед отгрузкой, включающих результаты измерений критических размеров выборки из партии. Это позволяет выявить отклонения до того, как товар окажется в пути.
Сравнительный анализ: латунные втулки против альтернативных материалов
Чтобы принять обоснованное решение о закупке именно латунных втулок, полезно сравнить их с другими распространенными материалами подшипников скольжения. Это поможет определить, где латунь является безальтернативным выбором, а где возможны более дешевые или специализированные замены.
| Критерий | Латунь (Cu-Zn) | Бронза (Cu-Sn) | Полимерные композиты (PTFE/Пластик) | Сталь с покрытием |
|---|---|---|---|---|
| Несущая способность | Высокая | Очень высокая | Средняя / Низкая | Высокая |
| Стойкость к заеданию | Хорошая | Отличная | Отличная (самосмазка) | Низкая (без смазки) |
| Теплопроводность | Высокая | Средняя | Низкая | Средняя |
| Обрабатываемость | Отличная | Хорошая | Специфическая | Сложная |
| Стоимость | Средняя | Высокая | Низкая / Средняя | Низкая |
| Применение | Общее машиностроение, авто | Тяжелые нагрузки, низкие скорости | Пищевая пром., сухое трение | Дешевые узлы, высокие нагрузки |
Из таблицы видно, что латунь занимает золотую середину. Она дешевле бронзы, но превосходит большинство полимеров по теплопроводности и несущей способности. По сравнению со сталью, латунь лучше работает в парах трения благодаря своим антифрикционным свойствам и меньшей склонности к схватыванию со стальным валом.
Выбор в пользу латуни оправдан, когда требуется:
- Хорошая теплоотдача из зоны трения.
- Высокая точность изготовления сложной геометрии.
- Умеренные и высокие нагрузки при средних и высоких скоростях вращения.
- Коррозионная стойкость в агрессивных средах (влажность, вода).
Рекомендации по интеграции в цепочки поставок и долгосрочному партнерству
Для российских промышленных предприятий, стремящихся оптимизировать закупки комплектующих, прямой импорт от китайского производителя становится стратегическим решением. Однако успех зависит от грамотного управления взаимоотношениями с поставщиком.
Техническая документация и коммуникация
Первым шагом является подготовка полного пакета технической документации. Чертежи должны быть выполнены в соответствии с международными стандартами (ISO или ANSI), содержать все необходимые допуски, требования к шероховатости и материалам. Если документация на русском языке, рекомендуется предоставить перевод ключевых технических требований на английский или китайский язык, чтобы исключить двусмысленность. Инженеры ООО «Ханчжоу Касунтэ Точное Машиностроение» готовы оказать техническую поддержку и адаптацию изделий под спецификации заказчика, что упрощает этот этап.
Пробная партия и валидация
Перед размещением крупного оптового заказа настоятельно рекомендуется заказать пробную партию. Это позволит проверить не только геометрические параметры деталей, но и их поведение в реальных условиях эксплуатации вашего оборудования. На этом этапе выявляются возможные нюансы посадок, качества смазки и совместимости материалов. Успешное прохождение испытаний пробной партии является основанием для заключения долгосрочного контракта.
Логистика и таможенное оформление
При планировании поставок необходимо учитывать сроки производства и логистики. Хотя компания демонстрирует высокую операционную эффективность, сроки изготовления зависят от текущей загрузки производственных линий (более 8 млн единиц в год) и сложности заказа. Рекомендуется закладывать временной буфер на производство, упаковку, таможенную очистку в Китае и России, а также внутреннюю доставку. Работа с проверенным экспортером, имеющим опыт поставок в Азию и другие регионы, снижает риски задержек на таможне благодаря правильному оформлению сопроводительных документов.
Стратегия запасов
Оптовая закупка позволяет создать страховой запас критически важных компонентов, таких как латунные втулки вала. Это снижает зависимость производства от сбоев в цепочках поставок и позволяет планировать ремонты оборудования заранее, а не в аварийном режиме. Стабильность параметров продукции, гарантированная системой ISO и многолетним опытом работы с лидерами рынка, такими как Panasonic, делает возможным прогнозирование срока службы деталей и планирование их замены.
Заключение: обеспечение надежности производства через качественный компонент
Латунные втулки вала — это не просто расходный материал, а технологически сложный компонент, определяющий надежность всего механического узла. Ошибки в выборе материала, допусков или поставщика могут стоить значительно дороже, чем экономия на цене самой детали. Прямое сотрудничество с профессиональным производителем, таким как ООО «Ханчжоу Касунтэ Точное Машиностроение», предоставляет российским промышленным компаниям доступ к высококачественным прецизионным компонентам по конкурентоспособным ценам.
Компания сочетает в себе инженерную экспертизу, строгий контроль технологических процессов и ориентацию на долгосрочное партнерство. Наличие собственной производственной базы в Ханчжоу, сертифицированной по стандарту ISO, и опыт сотрудничества с мировыми гигантами индустрии служат надежной гарантией качества. Для закупщиков это означает возможность получить продукт, полностью соответствующий техническим требованиям, в срок и с предсказуемыми характеристиками.
При формировании запроса на поставку рекомендуем обращать внимание не только на цену, но и на способность производителя обеспечить техническую поддержку, контролировать качество на всех этапах и гибко адаптироваться к изменениям в проекте. Инвестиции в качественные компоненты от проверенного производителя окупаются за счет снижения простоев оборудования, уменьшения затрат на ремонт и увеличения общего ресурса техники.
Для уточнения технических требований, получения коммерческого предложения на оптовую поставку латунных втулок или обсуждения возможностей кастомизации продукции, свяжитесь с отделом продаж производителя. Индивидуальный подход к каждому проекту позволяет найти оптимальное решение для задач вашего предприятия.