

Ключевые этапы контроля качества при обработке стальных конструкций основного каркаса линии по производству тонких пленок
2026-08-26
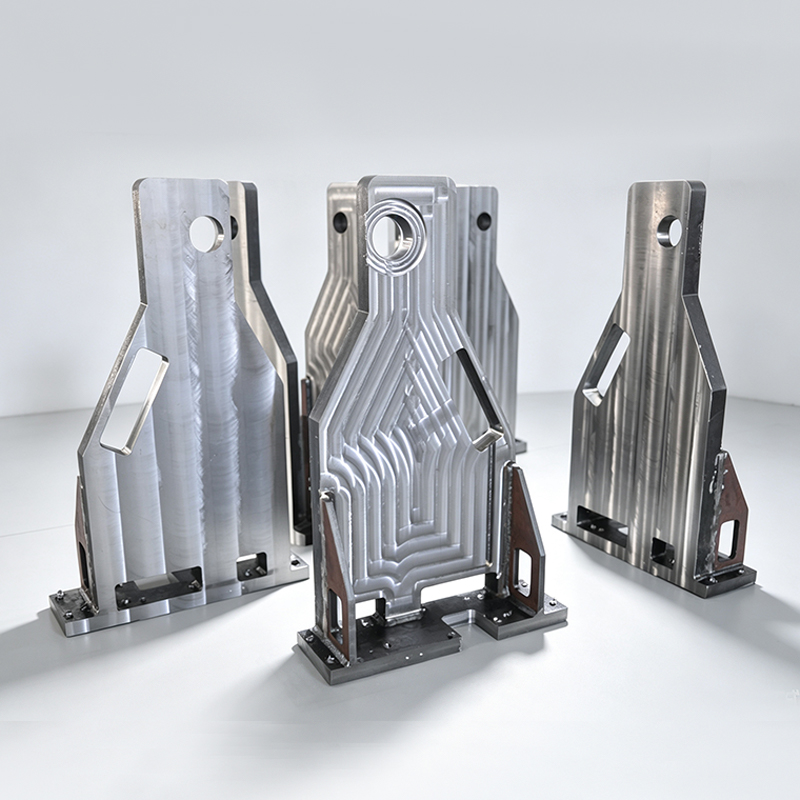
Оборудование для производства литиевых батарей и тонких пленок работает непрерывно на высоких скоростях. Основной каркас, являясь опорой всей машины, имеет решающее значение; трещины в сварных швах, отклонения от плоскостности и деформации под напряжением могут привести к несоответствию размеров пленки при растяжении и разрезании. Для обеспечения долгосрочной стабильности работы при обработке крупных компонентов каркаса внедряется множество этапов контроля качества.
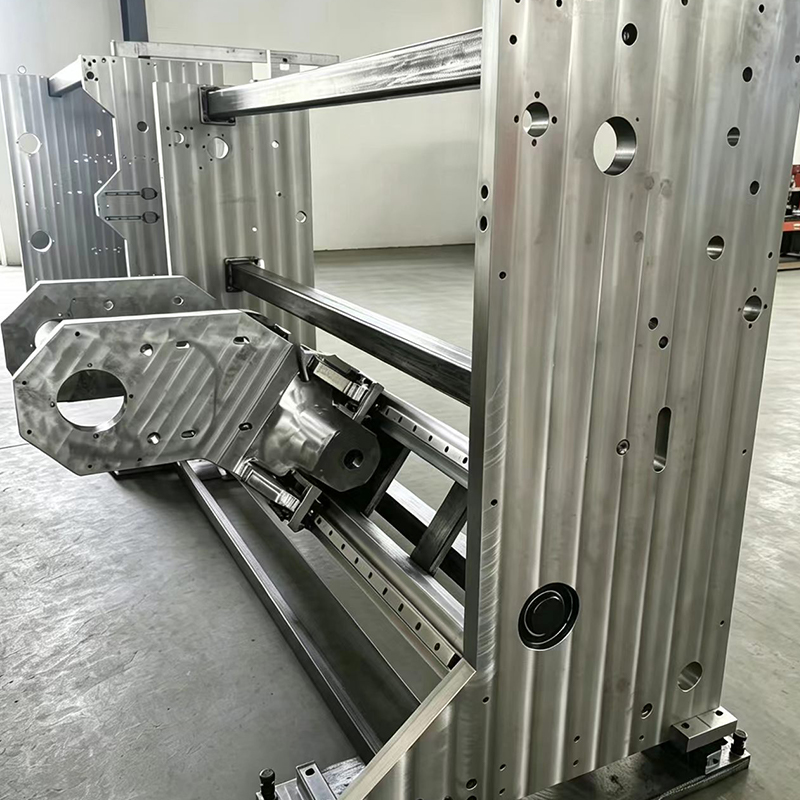
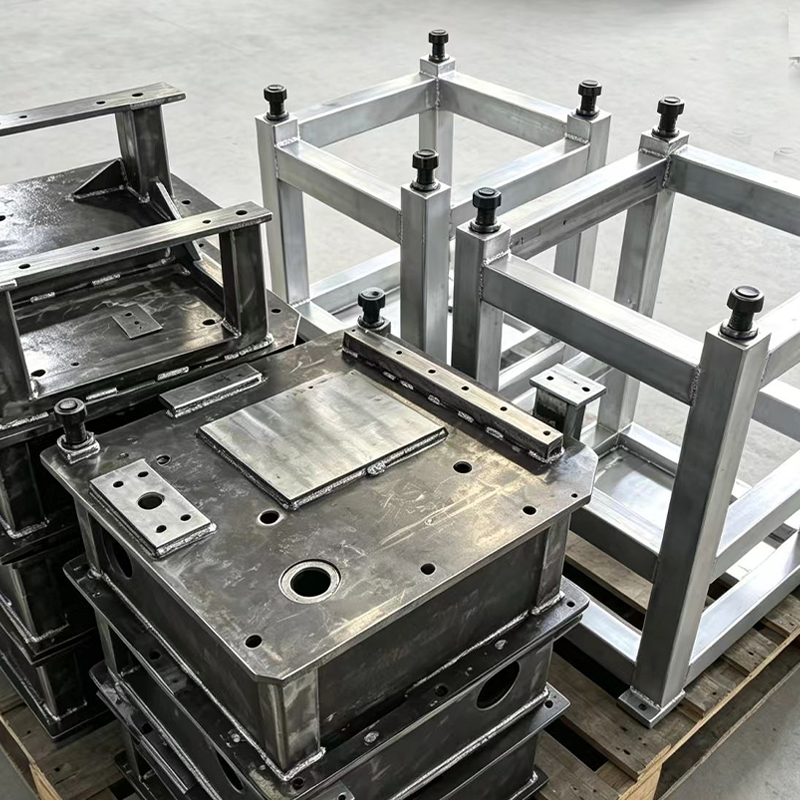
Первый этап – приемка стальных листов, проверка толщины листа и коррозионной стойкости подложки. После сварки проводится дефектоскопия сварных швов для выявления внутренних трещин и дефектов. Затем применяется термическая обработка для снятия сварочных напряжений и предотвращения последующей деформации. Наконец, опорная поверхность направляющей рейки подвергается прецизионной обработке для обеспечения равномерной плоскостности. Готовые изделия покрываются антикоррозионной краской для защиты от пыли и влаги в цехе.
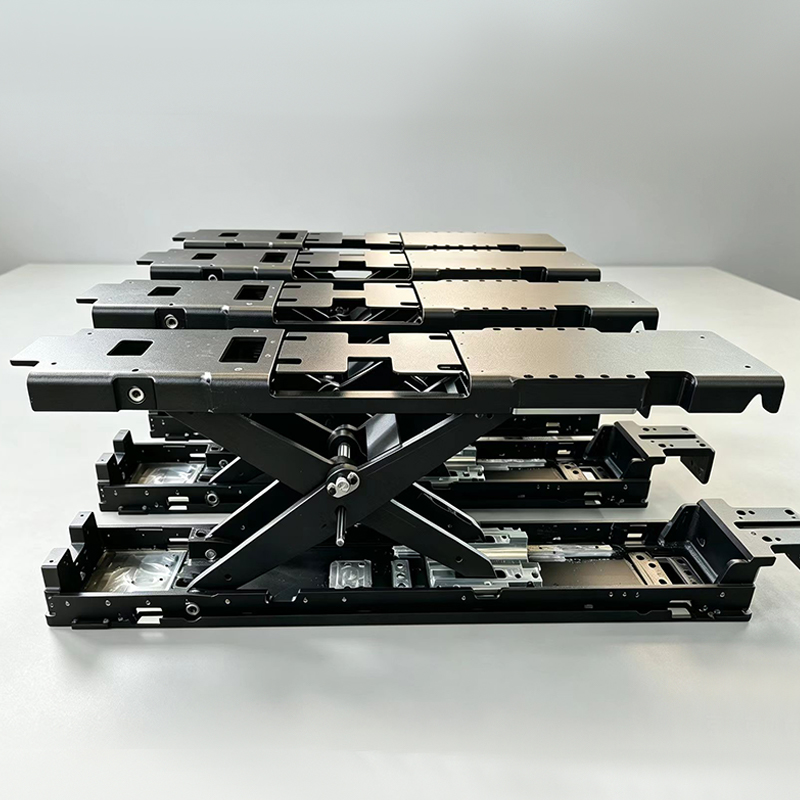
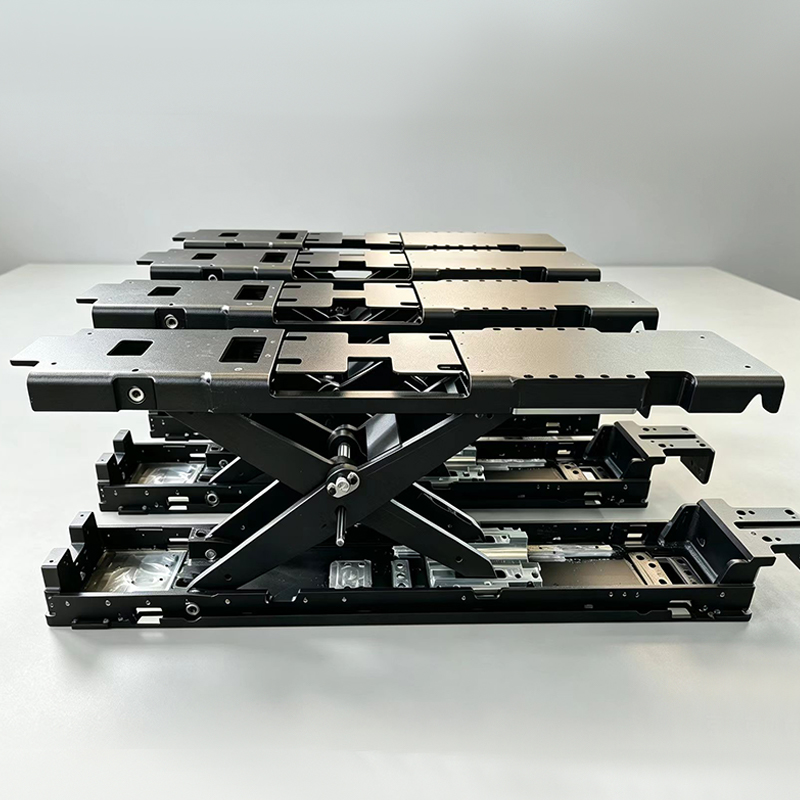
Все рамы могут быть изготовлены на заказ по длине и ширине, монтажным отверстиям и конструкциям, соответствующим чертежам производственной линии, адаптируясь к оборудованию для нанесения покрытий, резки и ламинирования различных пленок. Крупные компоненты транспортируются с использованием полностью закрытых деревянных рам, предотвращающих деформацию от ударов во время подъема и транспортировки.
В ходе сотрудничества по проекту могут быть предоставлены упрощенные образцы рам для наглядной демонстрации процесса изготовления конструкции. Поставка включает в себя сертификацию обработки стальных конструкций, данные по дефектоскопии и контролю плоскостности, послепродажную поддержку с руководством по сборке на месте, а также рекомендации по техническому обслуживанию стеллажей для высокоскоростной работы производственной линии, адаптируясь к потребностям крупных предприятий по производству пленок.