

Вентиль азот: виды, устройство и критерии выбора
2026-11-06
- Назначение и роль азотных вентилей в промышленных системах
- Классификация вентилей для работы с азотом
- Конструктивные особенности и материалы изготовления
- Ключевые критерии выбора азотного вентиля
- Особенности монтажа и эксплуатации
- Производственные стандарты и контроль качества
- Распространенные ошибки при выборе и эксплуатации
- Заключение
Назначение и роль азотных вентилей в промышленных системах
Азот является одним из наиболее востребованных технических газов в современной промышленности. Благодаря своей химической инертности, он широко применяется для создания защитной атмосферы при сварке, продувки трубопроводов, хранения чувствительных продуктов, пожаротушения и работы пневматических систем. Однако эффективность использования азота напрямую зависит от надежности и точности управления его потоком. Ключевым элементом, обеспечивающим контроль подачи газа, является вентиль азот — запорное или регулирующее устройство, предназначенное для перекрытия, открытия и изменения расхода газовой среды.
В отличие от обычных водопроводных или воздушных кранов, арматура для работы с азотом должна соответствовать строгим требованиям герметичности, материалоемкости и безопасности. Ошибки в выборе типа вентиля или его конструкции могут привести не только к утечкам дорогостоящего газа, но и к серьезным авариям, особенно в системах высокого давления или криогенных установках. Данная статья подробно рассматривает виды азотных вентилей, их конструктивные особенности, критерии выбора и требования к материалам, что позволит инженерам и закупщикам принимать обоснованные решения при комплектации промышленного оборудования.
Классификация вентилей для работы с азотом
Термин «вентиль» в технической литературе часто используется обобщенно, однако с точки зрения гидравлики и конструкции запорной арматуры существует четкое разделение устройств по принципу действия и назначению. Для систем подачи азота применяются несколько основных типов устройств, каждый из которых оптимален для конкретных условий эксплуатации.
Запорные вентили (Globe Valves)
Классический запорный вентиль характеризуется тем, что шпиндель перемещается параллельно потоку среды, а запирающий элемент (золотник или конус) перекрывает проходное отверстие перпендикулярно направлению потока. Такая конструкция обеспечивает высокую герметичность в закрытом положении и возможность плавной регулировки расхода, хотя для чисто запорных функций это не всегда является оптимальным решением из-за высокого гидравлического сопротивления.
В системах с азотом запорные вентили чаще всего используются на участках, где требуется точная настройка потока или частое изменение режима работы. Их преимущество заключается в надежности уплотнения седла, которое меньше подвержено эрозии по сравнению с шаровыми кранами при частичном открытии. Однако из-за сложной траектории движения газа такие вентили создают значительные потери давления, что необходимо учитывать при проектировании магистралей.
Шаровые краны (Ball Valves) для азота
Хотя технически шаровой кран не является вентилем в строгом смысле слова, в промышленном обиходе его часто относят к этой категории запорной арматуры. Шаровые краны являются наиболее популярным решением для перекрытия потока азота благодаря простоте конструкции, быстрому срабатыванию (поворот на 90 градусов) и минимальному гидравлическому сопротивлению в открытом состоянии.
Для азотных систем критически важно использование полнопроходных шаровых кранов, если требуется сохранение давления и объема потока. Особое внимание уделяется материалу уплотнительных колец (седел), так как стандартные резиновые уплотнения могут деградировать при низких температурах или высоком давлении. В высокочистых системах применяются краны с металлическими седлами или специальными полимерами, устойчивыми к окислению и старению.
Мембранные вентили (Diaphragm Valves)
Мембранные вентили представляют собой конструкцию, в которой поток газа перекрывается гибкой мембраной, прижимаемой к седлу. Главным преимуществом такой схемы является полная изоляция рабочих органов (шпинделя, пружины) от рабочей среды. Это исключает риск загрязнения азота частицами смазки или продуктами износа механизма привода.
Данный тип арматуры является стандартом для полупроводниковой промышленности, фармацевтики и пищевого производства, где требуется азот особой чистоты (высокой степени очистки). Мембранные вентили обеспечивают высочайший уровень герметичности и легко поддаются стерилизации или очистке, однако они ограничены по рабочему давлению и температуре из-за свойств мембранного материала.
Игольчатые вентили (Needle Valves)
Игольчатые вентили предназначены для точной регулировки малых расходов газа. Запирающий элемент имеет форму конической иглы, которая входит в соответствующее седло. Благодаря большой длине контакта иглы и седла достигается очень плавное изменение проходного сечения.
В азотных системах игольчатые вентили часто устанавливаются на приборных линиях, в системах анализа газов, а также в качестве дренажных или выпускных клапанов на баллонах и ресиверах. Они не подходят для быстрого перекрытия больших потоков, но незаменимы там, где требуется ювелирная точность настройки давления или расхода.
Криогенные вентили
Специфическая категория арматуры, предназначенная для работы с жидким азотом (температура около -196°C). Обычные вентили при таких температурах становятся хрупкими, а их уплотнения теряют эластичность, что приводит к мгновенным утечкам. Криогенные вентили изготавливаются из специальных марок нержавеющей стали, сохраняющих вязкость при сверхнизких температурах, и оснащаются удлиненным штоком, который выносит рукоятку и уплотнительный узел away от холодной зоны, предотвращая обмерзание механизма управления.
Конструктивные особенности и материалы изготовления
Выбор материала корпуса и внутренних компонентов вентиля для азота определяется агрегатным состоянием газа (газообразный или жидкий), его давлением, температурой и степенью чистоты. Неправильный выбор материала может привести к коррозии, разрушению уплотнений или загрязнению газовой среды.
Латунь и бронза
Латунные вентили широко применяются в системах общего назначения с газообразным азотом при умеренных давлениях (до 40–60 бар) и нормальных температурах. Латунь обладает хорошей обрабатываемостью, достаточной прочностью и устойчивостью к коррозии в сухой газовой среде. Однако для высоких давлений или агрессивных сред латунь не подходит. Важно следить за качеством сплава: наличие свинца в составе латуни недопустимо для пищевых и медицинских применений.
Нержавеющая сталь
Нержавеющая сталь (марки AISI 304, AISI 316/316L) является предпочтительным материалом для большинства промышленных азотных систем, особенно если речь идет о высоком давлении (свыше 100 бар), криогенных температурах или требованиях к чистоте газа.
- AISI 304: Стандартный выбор для общих промышленных задач, сухого азота и нейтральных сред.
- AISI 316/316L: Используется в более требовательных условиях, включая морскую среду, химическую промышленность и системы с повышенными требованиями к коррозионной стойкости. Низкоуглеродистая модификация 316L предотвращает межкристаллитную коррозию после сварки.
Стальные вентили обладают высокой механической прочностью, термостойкостью и долговечностью. Их поверхность часто подвергается электрохимической полировке для снижения адгезии загрязнений и улучшения гигиенических свойств.
Уплотнительные материалы
Герметичность вентиля зависит не только от металла корпуса, но и от материалов уплотнений. Для азота применяются:
- PTFE (политетрафторэтилен, тефлон): Универсальный материал с низким коэффициентом трения и высокой химической стойкостью. Подходит для широкого диапазона температур, но может проявлять эффект «холодной текучести» под длительной нагрузкой.
- Viton (FKM): Фторкаучук, обладающий отличной герметичностью и устойчивостью к старению. Часто используется в динамических уплотнениях шпинделя.
- EPDM: Этилен-пропиленовый каучук, хороший выбор для обычных температур, но несовместим с маслами и некоторыми углеводородами (если азот используется в смежных процессах).
- Металл-по-металлу: В высоковакуумных и криогенных системах часто используются уплотнения без эластомеров, где герметичность обеспечивается плотным прилеганием обработанных металлических поверхностей.
Ключевые критерии выбора азотного вентиля
При подборе арматуры для систем с азотом необходимо учитывать комплекс технических параметров. Игнорирование любого из них может снизить надежность всей системы.
1. Рабочее давление (PN)
Азот часто хранится и транспортируется под высоким давлением. Стандартные промышленные баллоны имеют давление до 150–200 бар, а магистрали могут работать под давлением 10–40 бар. Вентиль должен иметь номинальное давление (PN), превышающее максимальное рабочее давление в системе с учетом возможных гидроударов. Для высоконапорных систем рекомендуется выбирать вентили с кованым корпусом, так как литые корпуса могут иметь скрытые дефекты, снижающие прочность.
2. Температурный режим
Для газообразного азота при комнатной температуре подходят большинство стандартных уплотнений. Однако при использовании жидкого азота или в процессах, где происходит резкое расширение газа (эффект Джоуля-Томсона, приводящий к охлаждению), температура может падать ниже нуля. В таких случаях необходимо использовать криогенные исполнения вентилей с удлиненным штоком и материалами, устойчивыми к хладноломкости.
3. Степень чистоты газа
Если азот используется для продувки электронных компонентов, в пищевой упаковке или в лабораторных хроматографах, критически важна отсутствие масляных следов и частиц. Вентили должны быть очищены от технологических смазок, иметь гладкую внутреннюю поверхность и сертификаты соответствия классу чистоты. Часто требуется арматура с соединениями типа VCR или Swagelok, обеспечивающими герметичность без использования резьбовых уплотнителей, которые могут служить источником загрязнений.
4. Тип присоединения
Выбор способа подключения вентиля к трубопроводу зависит от диаметра трубы и требований к обслуживанию:
- Резьбовое соединение (NPT, BSP, G): Наиболее распространенный вариант для небольших диаметров. Требует использования правильных уплотнительных материалов (лен, нить, анаэробные герметики), совместимых с кислородом и азотом (маслостойких).
- Фланцевое соединение: Применяется для больших диаметров и высоких давлений. Обеспечивает надежное соединение и удобство демонтажа для обслуживания.
- Приварное соединение: Обеспечивает максимальную герметичность и отсутствие внешних утечек, широко применяется в вакуумных системах и на опасных производствах. Недостатком является невозможность быстрого демонтажа.
- Быстроразъемные соединения (Camlock, байонет): Удобны для временных подключений, например, при заправке баллонов или подключении мобильного оборудования.
5. Пропускная способность (Kv/Cv)
Коэффициент расхода характеризует количество газа, которое может пройти через вентиль при заданном перепаде давления. Для регулирующих вентилей этот параметр критичен: слишком маленький коэффициент не обеспечит нужный расход, а слишком большой затруднит точную настройку. Инженеры должны рассчитывать Kv исходя из максимального потребления азота оборудованием.
Особенности монтажа и эксплуатации
Даже самый качественный вентиль азот может выйти из строя преждевременно при неправильном монтаже или эксплуатации. Соблюдение следующих правил продлит срок службы арматуры и обеспечит безопасность персонала.
Подготовка и очистка
Перед установкой вентиль должен быть проверен на отсутствие повреждений и загрязнений. Если система требует высокой чистоты, вентиль следует промыть специальным растворителем и продуть сухим азотом. Резьбовые соединения должны быть очищены от стружки и грязи. При использовании резьбовых уплотнений важно не допускать попадания излишков герметика внутрь потока газа.
Направление потока
Многие вентили, особенно запорные и обратные, являются направленными. На корпусе обычно имеется стрелка, указывающая направление движения газа. Установка вентиля в неправильном направлении приведет к нарушению работы, повышенному износу уплотнений или невозможности перекрытия потока. Шаровые краны, как правило, двунаправлены, но и здесь лучше следовать рекомендациям производителя.
Момент затяжки и крутящие усилия
При монтаже фланцевых соединений необходимо соблюдать равномерность затяжки болтов и использовать динамометрический ключ. Чрезмерная затяжка может деформировать корпус вентиля или раздавить уплотнительное кольцо, а недостаточная — привести к утечке. При эксплуатации ручных вентилей не следует применять чрезмерную силу для закрытия: если вентиль туго закрывается, это может свидетельствовать о неисправности или загрязнении, а не о необходимости большего усилия.
Регулярное техническое обслуживание
Азотные вентили требуют периодического осмотра на предмет внешних утечек (с помощью мыльного раствора или течеискателя). Подвижные части (шпиндели, рукоятки) следует периодически смазывать смазками, совместимыми с кислородом и азотом (нефтепродукты могут быть опасны в некоторых комбинациях, хотя для чистого азота риск ниже, чем для кислорода, соблюдение чистоты остается важным). Если вентиль начал пропускать в закрытом положении, его следует отремонтировать или заменить, не дожидаясь аварийной ситуации.
Производственные стандарты и контроль качества
Надежность запорной арматуры закладывается на этапе производства. Процесс изготовления прецизионных компонентов, таких как клапаны и вентили, требует высокотехнологичного оборудования и строгого контроля. Именно здесь опыт и инфраструктура производителя играют решающую роль.
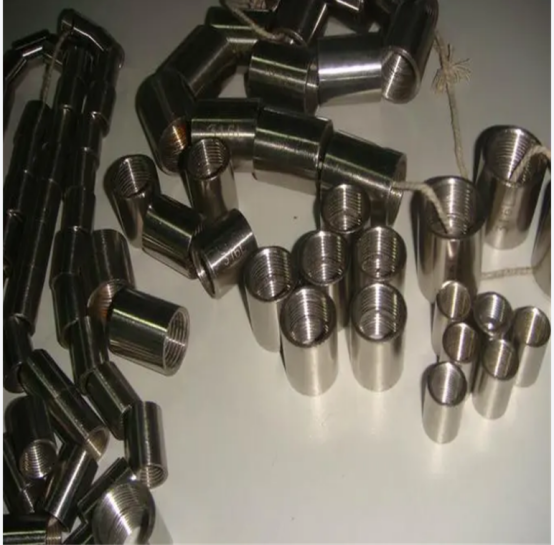
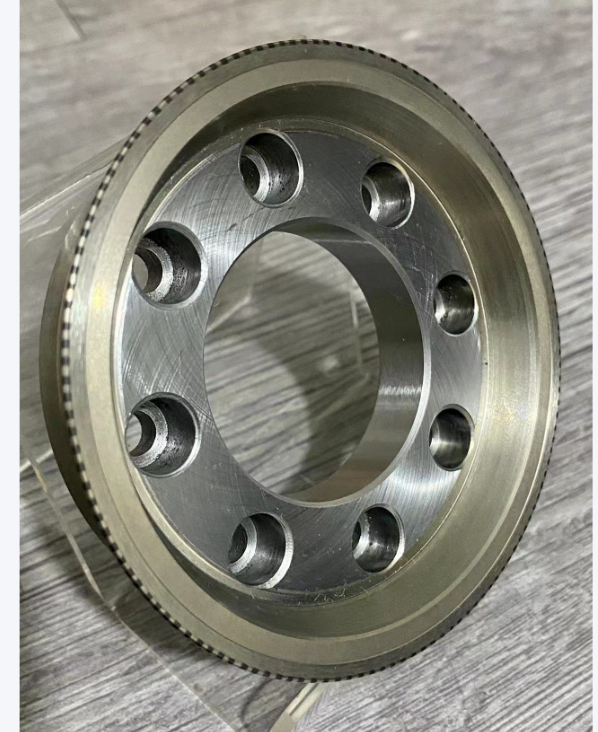
Например, компания ООО «Ханчжоу Касунтэ Точное Машиностроение», расположенная в промышленной зоне Ханчжоу, демонстрирует подход, необходимый для создания качественной арматуры. Предприятие, основанное в 2016 году, специализируется на прецизионной механической обработке и серийном производстве компонентов для промышленного оборудования, включая клапаны и корпуса из медных сплавов. Наличие собственного производственного комплекса площадью 3200 квадратных метров, оснащенного современным оборудованием, позволяет компании контролировать все этапы создания деталей — от входного контроля сырья до финальной проверки.
В контексте производства вентилей для азота важны следующие аспекты, реализуемые на подобных высокотехнологичных предприятиях:
- Точность обработки: Герметичность вентиля зависит от микронной точности сопряжения седла и золотника. Использование станков с ЧПУ и квалифицированных инженеров-технологов позволяет достигать необходимых допусков.
- Контроль качества: Штат специалистов отдела контроля качества проводит многоступенчатую проверку изделий. Для вентилей это включает проверку геометрии, шероховатости поверхностей и, зачастую, пневматические испытания на герметичность.
- Сертификация ISO: Ежегодное подтверждение соответствия международному стандарту ISO гарантирует стабильность параметров продукции. Это означает, что каждый следующий вентиль будет иметь те же характеристики, что и предыдущий, что критично для серийного промышленного применения.
- Материаловедение: Работа с различными сплавами, включая медные и стальные, требует понимания их физических свойств. Опыт компании в производстве корпусов из медного сплава и других прецизионных компонентов обеспечивает глубокую экспертизу в выборе материалов для различных сред, включая азот.
Такой интегрированный подход, сочетающий инженерную экспертизу и строгий контроль, позволяет поставлять компоненты, которые успешно работают в сложных технических системах, экспортируемых в том числе в такие требовательные рынки, как Япония, где партнеры вроде Tsubaki и Panasonic задают высокие стандарты качества.
Распространенные ошибки при выборе и эксплуатации
Анализ отраслевой практики выявляет ряд типичных ошибок, которые допускаются при работе с азотной арматурой:
- Использование водяных вентилей для газа: Вентили, предназначенные для воды, часто имеют уплотнения, которые быстро высыхают и теряют эластичность в газовой среде, либо не рассчитаны на скорость потока газа. Это приводит к быстрым утечкам.
- Игнорирование температурных расширений: В криогенных системах неверный расчет длины штока или выбор материала с высоким коэффициентом теплового расширения может привести к заклиниванию вентиля или разгерметизации.
- Неправильный выбор типа привода: Для редко используемых вентилей ручной привод оправдан, но для систем аварийного отключения или частой регулировки необходимы пневматические или электрические приводы. Попытка автоматизировать ручной вентиль без учета его конструкции приводит к поломке шпинделя.
- Экономия на качестве уплотнений: Дешевые аналоги уплотнительных колец могут выглядеть идентично оригиналам, но иметь другую химическую стойкость или твердость, что приводит к внезапным отказам под давлением.
Заключение
Выбор правильного вентиля для азотной системы — это задача, требующая учета множества технических параметров: от давления и температуры до степени чистоты газа и условий эксплуатации. Понимание различий между запорными, шаровыми, мембранными и игольчатыми вентилями позволяет оптимизировать работу оборудования, обеспечить безопасность персонала и снизить эксплуатационные расходы.
Ключевыми факторами успеха являются использование материалов, соответствующих среде (латунь для общих нужд, нержавеющая сталь для высоких давлений и чистых сред), правильный подбор уплотнений и соблюдение технологий монтажа. Сотрудничество с производителями, такими как ООО «Ханчжоу Касунтэ Точное Машиностроение», которые инвестируют в прецизионную обработку и контроль качества, обеспечивает поставку компонентов, отвечающих самым строгим международным стандартам. В конечном счете, надежность каждого отдельного вентиля contributes to the overall efficiency and safety of the industrial process, making its careful selection a priority for any engineering project involving nitrogen systems.