

Вал оптом от производителя: цена и характеристики
2026-10-06
- Классификация и назначение промышленных валов в современном машиностроении
- Материаловедение и выбор сплава: влияние на эксплуатационные характеристики
- Ключевые технические параметры и требования к точности изготовления
- Факторы формирования цены при оптовой закупке валов
- Производственные возможности и контроль качества: критерии выбора поставщика
- Логистика и условия поставки в международной торговле
- Рекомендации по оформлению технического задания для закупки
Классификация и назначение промышленных валов в современном машиностроении
Вал является одним из фундаментальных элементов любой вращающейся механической системы. В контексте B2B-закупок и промышленного снабжения под термином «вал» понимается деталь цилиндрической или ступенчатой формы, предназначенная для передачи крутящего момента, поддержания вращающихся деталей (таких как шестерни, шкивы, звездочки) и восприятия нагрузок от них. Понимание точного назначения вала критически важно на этапе проектирования и закупки, так как от этого зависят выбор материала, методы обработки и требования к точности изготовления.
В промышленной практике валы классифицируются по нескольким ключевым признакам, которые напрямую влияют на их стоимость и технологический процесс производства:
- По функциональному назначению:
- Трансмиссионные валы: служат исключительно для передачи крутящего момента и не воспринимают значительных изгибающих нагрузок. Они часто используются в приводах конвейеров, насосов и вентиляторов.
- Валы машин и механизмов: помимо передачи момента, поддерживают вращающиеся детали и воспринимают радиальные и осевые нагрузки. Примером могут служить валы редукторов, станков и подъемных платформ.
- Шпиндели: высокоточные валы, обеспечивающие вращение рабочего инструмента или заготовки с заданной точностью позиционирования. Используются в металлообрабатывающих станках и прецизионном оборудовании.
- По конструктивной форме:
- Гладкие валы: имеют постоянный диаметр по всей длине или его плавное изменение. Проще в изготовлении, но требуют дополнительных элементов для фиксации деталей.
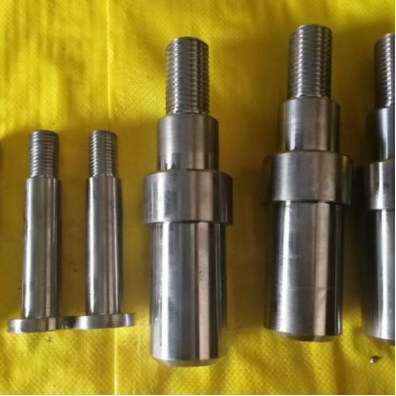
- Ступенчатые валы: имеют несколько участков разного диаметра. Это наиболее распространенная конструкция, позволяющая надежно фиксировать подшипники, шестерни и муфты без использования дополнительных стопорных колец на каждом участке.
- Полые валы: обладают отверстием по оси. Такие конструкции позволяют пропускать через центр другие детали (например, штанги, кабели, охлаждающую жидкость) или существенно снижают массу детали при сохранении прочности за счет оптимального распределения материала.
Для закупщиков важно понимать, что сложность геометрии вала напрямую коррелирует с временем механической обработки и, следовательно, с его стоимостью. Ступенчатые валы требуют большего количества переходов на токарных и фрезерных станках, а также более сложной настройки оборудования по сравнению с гладкими аналогами.
Материаловедение и выбор сплава: влияние на эксплуатационные характеристики
Выбор материала для изготовления вала определяет его прочность, износостойкость, устойчивость к усталостным разрушениям и коррозии. В машиностроении не существует универсального материала, подходящего для всех случаев. Решение принимается на основе анализа условий эксплуатации: величины нагрузок, скорости вращения, наличия агрессивных сред и температурных режимов.
Углеродистые стали
Наиболее распространенным материалом для валов общего назначения являются углеродистые стали качественных марок (например, аналоги российских сталей 45, 50). Эти материалы обеспечивают хороший баланс между прочностью, обрабатываемостью и стоимостью. Валы из углеродистых сталей обычно подвергаются термической обработке — нормализации или улучшению (закалка с высоким отпуском), что позволяет снять внутренние напряжения после механической обработки и повысить однородность структуры металла.
Такие валы подходят для большинства применений в общем машиностроении, включая приводы конвейеров, сельскохозяйственную технику и строительное оборудование. Однако они имеют ограничения по использованию в условиях высоких ударных нагрузок или экстремального износа.
Легированные и цементируемые стали
Для ответственных узлов, работающих под высокими динамическими нагрузками, применяются легированные стали (аналоги сталей 40Х, 40ХН, 18ХГТ). Легирование хромом, никелем и другими элементами повышает прокаливаемость стали, её вязкость и сопротивление усталости.
Особую группу составляют цементируемые стали, которые используются для изготовления валов, работающих в условиях интенсивного поверхностного износа. После механической черновой обработки такие валы подвергаются химико-термической обработке (цементации или азотированию), что создает твердый износостойкий поверхностный слой при сохранении вязкой сердцевины. Это критически важно для валов коробок передач и высоконагруженных редукторов.
Нержавеющие стали и специальные сплавы
В пищевой промышленности, фармацевтике, судостроении и оборудовании для экологического мониторинга часто требуется высокая коррозионная стойкость. В таких случаях применяются нержавеющие стали (аустенитного или мартенситного классов). Использование нержавеющих сталей значительно удорожает продукт из-за более высокой стоимости сырья и особенностей механической обработки (вязкость материала требует специального инструмента и режимов резания), но это необходимо для обеспечения санитарных норм и долговечности в агрессивных средах.
При заказе валов оптом покупатель должен четко специфицировать требуемый материал или его международный аналог. Ошибка в выборе марки стали может привести к преждевременному выходу узла из строя, что повлечет за собой дорогостоящие простои оборудования.
Ключевые технические параметры и требования к точности изготовления
Геометрическая точность вала является определяющим фактором его работоспособности. Даже незначительные отклонения от чертежа могут привести к вибрациям, повышенному износу подшипников, шуму и разрушению смежных деталей. При оценке коммерческих предложений и технической документации следует обращать внимание на следующие параметры:
Допуски размеров и геометрическая форма
Диаметры посадочных мест под подшипники, шестерни и муфты изготавливаются с жесткими допусками (обычно по квалитетам IT6–IT7). Отклонение формы (овальность, конусность) должно быть минимальным, чтобы обеспечить равномерное распределение нагрузки по поверхности контакта. Для высокоскоростных валов требования к круглости еще более строгие.
Соосность и биение
Радиальное биение вала — это отклонение оси вращения от идеальной прямой линии. Биение контролируется на специальных стендах или с помощью индикаторных стоек. Чрезмерное биение вызывает центробежные силы, которые растут пропорционально квадрату скорости вращения. Для прецизионного оборудования, такого как станки для резки стекла или пленки, допуски на биение измеряются в микрометрах.
Шероховатость поверхности
Качество поверхности посадочных мест влияет на характер сопряжения с деталями. Для посадок с натягом (например, установка шестерен) требуется определенная шероховатость, обеспечивающая надежное сцепление. Для посадок скольжения (в подшипниках скольжения) поверхность должна быть максимально гладкой, часто с нанесением антифрикционных покрытий или после шлифовки и полировки. Шероховатость обозначается параметрами Ra или Rz и указывается на чертеже для каждого критического участка.
Шпоночные пазы и элементы крепления
Большинство валов передают крутящий момент через шпоночные соединения, шлицы или профилированные поверхности (например, шлицевые валы). Точность изготовления шпоночных пазов (ширина, глубина, параллельность боковых сторон) критична для исключения люфтов и заеданий. Современные тенденции предполагают использование шлицевых соединений, которые обеспечивают более высокую центровку и способность передавать большие моменты, но требуют более сложного оборудования для нарезки (шлицефрезерных или шлицешлифовальных станков).
| Параметр | Влияние на эксплуатацию | Метод контроля |
|---|---|---|
| Диаметр посадочного места | Обеспечивает тип посадки (с зазором, переходная, с натягом) | Микрометр, калибры |
| Радиальное биение | Вибрация, шум, усталостное разрушение | Индикатор часового типа, балансировочный станок |
| Шероховатость (Ra) | Износостойкость, герметичность уплотнений | Профилометр, сравнение с образцами |
| Перпендикулярность торцов | Правильность установки упорных подшипников и муфт | Угломер, координатно-измерительная машина (КИМ) |
Производитель должен обладать парком измерительного оборудования, соответствующим требованиям к точности выпускаемых валов. Наличие сертификата ISO подтверждает, что система управления качеством предприятия позволяет регулярно проводить такие проверки и документировать их результаты.
Факторы формирования цены при оптовой закупке валов
Запрос «вал оптом цена» часто предполагает ожидание фиксированного прайс-листа. Однако в сфере прецизионного машиностроения стоимость вала является расчетной величиной, зависящей от множества переменных. Понимание структуры ценообразования помогает закупщикам оптимизировать расходы и вести предметные переговоры с производителями.
Стоимость сырья и материалоемкость
Базовой составляющей цены является вес заготовки и стоимость конкретного сорта металла. Цены на сталь, нержавейку или цветные металлы (латунь, бронза для втулок и специфических валов) колеблются на биржевом рынке. Кроме того, важен коэффициент использования материала: при изготовлении сложных ступенчатых валов с большим объемом снимаемого стружки процент отходов выше, что увеличивает удельную стоимость готового изделия.
Сложность механической обработки и время станко-часов
Основная часть добавленной стоимости формируется на этапе обработки. Факторы, увеличивающие время работы оборудования:
- Необходимость токарной, фрезерной, шлифовальной обработки.
- Наличие нестандартных элементов: резьб, канавок, сложных шлицев.
- Требования к высокой точности, necessitating использование шлифовальных операций вместо чистового точения.
- Необходимость термообработки, которая является отдельным технологическим переделом.
Чем сложнее геометрия вала, тем больше времени он занимает на станке с ЧПУ, и тем выше его стоимость.
Эффект масштаба и серийность
При оптовой закупке стоимость единицы продукции снижается за счет амортизации затрат на подготовку производства. К таким затратам относятся:
- Разработка управляющих программ для станков с ЧПУ.
- Изготовление или подбор специализированного инструмента и оснастки.
- Настройка оборудования (переналадка).
При заказе крупной партии эти постоянные затраты распределяются на большое количество изделий, что существенно снижает цену за штуку. Для мелких серий или единичных заказов доля подготовительных операций в конечной цене может быть доминирующей.
Контроль качества и упаковка
Высокоточные валы требуют многоступенчатого контроля, включая использование координатно-измерительных машин (КИМ) и балансировку. Затраты на работу квалифицированного персонала отдела контроля качества (ОКК) также включаются в цену. Кроме того, валы, особенно с полированными поверхностями, требуют специальной упаковки для предотвращения повреждений при транспортировке и коррозии, что также формирует часть стоимости логистики.
Таким образом, точная стоимость вала рассчитывается индивидуально после предоставления технических чертежей или 3D-моделей, указания материалов, объемов партии и требований к упаковке. Производители, такие как ООО «Ханчжоу Касунтэ Точное Машиностроение», обычно предоставляют коммерческое предложение на основе анализа этих параметров, что позволяет предложить оптимальное соотношение цены и качества для конкретного проекта.
Производственные возможности и контроль качества: критерии выбора поставщика
Выбор производителя валов оптом должен базироваться не только на цене, но и на подтвержденной способности предприятия обеспечить стабильное качество и соблюдение сроков. Рынок насыщен предложениями, однако лишь немногие компании обладают полной инфраструктурой для выполнения заказов на прецизионную механическую обработку «под ключ».
Инфраструктура и производственная база
Наличие собственного производственного комплекса является ключевым преимуществом. Предприятие, расположенное в промышленной зоне Фэнду посёлка Пинъяо (район Юйхан, город Ханчжоу), демонстрирует пример вертикальной интеграции процессов. Площадь производственной базы в 3200 квадратных метров позволяет разместить достаточное количество современного оборудования для прецизионной обработки металлов. Это включает токарные центры с ЧПУ, фрезерные станки, шлифовальное оборудование и участки термообработки.
Важным показателем является не только площадь, но и кадровый потенциал. Наличие в штате инженеров-технологов и специалистов отдела контроля качества (в данном случае — трех технологов и четырех контролеров при общем числе сотрудников 50 человек) свидетельствует о том, что компания уделяет приоритетное внимание инженерной поддержке и проверке продукции, а не только наращиванию объемов выпуска.
Система менеджмента качества
Подтверждение соответствия международному стандарту ISO является обязательным требованием для выхода на рынки развитых стран и сотрудничества с крупными промышленными предприятиями. Сертификация ISO гарантирует, что технологические процессы стандартизированы, а параметры продукции стабильны от партии к партии. Для валов это означает повторяемость геометрических характеристик и механических свойств, что критично для автоматизированных линий сборки у заказчика.
Многоступенчатый контроль, включающий входной контроль сырья, промежуточный контроль на этапах обработки и финальную проверку готовых изделий, позволяет выявлять дефекты на ранних стадиях. Это снижает риск поставки некондиционной продукции и минимизирует простои на стороне потребителя.
Опыт работы с требовательными клиентами
Опыт взаимодействия с лидерами отрасли служит лучшей рекомендацией. Экспорт продукции в Японию и долгосрочные партнерские отношения с такими компаниями, как Tsubaki и Panasonic, подтверждают способность производителя соблюдать высочайшие стандарты качества и дисциплины поставок. Японский рынок известен своими жесткими требованиями к точности и надежности компонентов, поэтому наличие таких референсов является сильным сигналом для потенциальных партнеров из других регионов, включая Россию и страны СНГ.
Компания специализируется не только на валах, но и на выпуске широкой номенклатуры прецизионных компонентов: конструктивных рам, опорных платформ, пневматических зажимных патронов, муфт и делителей потока. Это позволяет рассматривать производителя как партнера для комплексного снабжения, способного закрыть потребности в различных компонентах для промышленного оборудования, автомобильной диагностики и экотехнологий.
Логистика и условия поставки в международной торговле
При закупке валов оптом у зарубежного производителя логистика становится неотъемлемой частью цепочки поставок. Эффективность доставки влияет на общую стоимость владения продукцией и ритмичность производства заказчика.
Упаковка и сохранность груза
Валы, особенно прецизионные, чувствительны к механическим повреждениям и коррозии. Производитель обязан обеспечить защиту поверхностей при помощи антикоррозийных масел, защитной бумаги или пластиковых чехлов. Тяжелые валы должны быть надежно закреплены в деревянных ящиках или на паллетах для предотвращения смещения при транспортировке. Повреждение посадочных мест при доставке делает вал непригодным к использованию, поэтому требования к упаковке должны быть четко оговорены в контракте.
Таможенное оформление и документация
Международная поставка сопровождается полным пакетом документов, включая сертификаты происхождения, упаковочные листы, инвойсы и, при необходимости, сертификаты качества на каждую партию. Правильное оформление кодов ТН ВЭД (Товарной номенклатуры внешнеэкономической деятельности) позволяет избежать задержек на таможне и корректно рассчитать пошлины. Опытный экспортер берет на себя подготовку этих документов, обеспечивая прозрачность сделки.
Гибкость в условиях сотрудничества
Современная клиентская политика предполагает не просто отгрузку товара, а предоставление комплексных решений. Это включает техническую поддержку на этапе согласования чертежей, адаптацию изделий под спецификации заказчика и послепродажное сопровождение. Возможность производителя оперативно реагировать на изменения спроса и обеспечивать своевременную логистику является конкурентным преимуществом.
Годовой объем выпуска, превышающий 8 миллионов единиц продукции, и оборот в 20 миллионов юаней свидетельствуют о высокой операционной эффективности предприятия. Такие показатели говорят о том, что производитель способен обрабатывать крупные заказы и поддерживать устойчивую загрузку мощностей, что положительно сказывается на стабильности поставок.
Рекомендации по оформлению технического задания для закупки
Для получения точного коммерческого предложения и минимизации рисков ошибок при заказе валов оптом, закупщику рекомендуется подготовить подробное техническое задание (ТЗ). Чем точнее исходные данные, тем быстрее и корректнее производитель сможет рассчитать стоимость и сроки.
В ТЗ должны быть включены следующие пункты:
- Чертежи или 3D-модели: Предоставление файлов в форматах STEP, IGES или PDF с указанием всех критических размеров, допусков и шероховатостей.
- Материал: Указание конкретной марки стали или сплава. Если используется иностранная марка, желательно указать её российский или международный аналог для избежания путаницы.
- Термическая обработка: Требования к твердости (HRC, HB), виду обработки (закалка, цементация, азотирование) и глубине закаленного слоя.
- Объем партии: Точное количество изделий. Это позволит производителю оптимизировать технологический процесс и предложить лучшую цену за счет эффекта масштаба.
- Требования к контролю: Указание необходимости предоставления протоколов испытаний, сертификатов материала или результатов измерений конкретных параметров.
- Упаковка и маркировка: Особые требования к защите поверхностей и нанесению идентификационных знаков на изделия или тару.
Сотрудничество с профессиональным предприятием, таким как ООО «Ханчжоу Касунтэ Точное Машиностроение», позволяет получить не только качественный продукт, но и инженерную экспертизу на этапе подготовки производства. Специалисты завода могут предложить оптимизацию конструкции вала для снижения стоимости обработки без ущерба для функциональности, что является важным аспектом долгосрочного партнерства.
В заключение, выбор поставщика валов оптом должен основываться на комплексной оценке технических возможностей, системы качества и опыта реализации проектов. Приоритет отдается производителям, способным обеспечить прозрачность процессов, стабильность характеристик продукции и гибкость в обслуживании клиентов. Инвестиции в качественные компоненты окупаются за счет снижения затрат на ремонт, обслуживание и простоев оборудования в течение всего жизненного цикла эксплуатации.